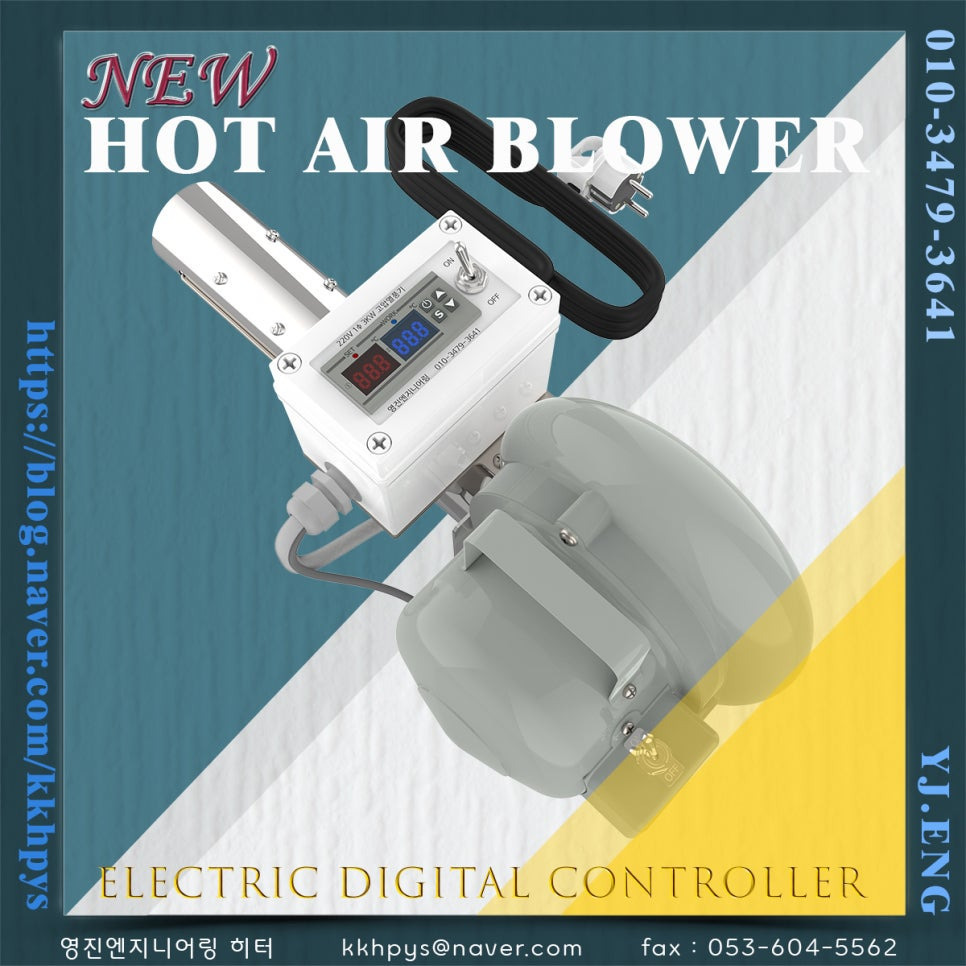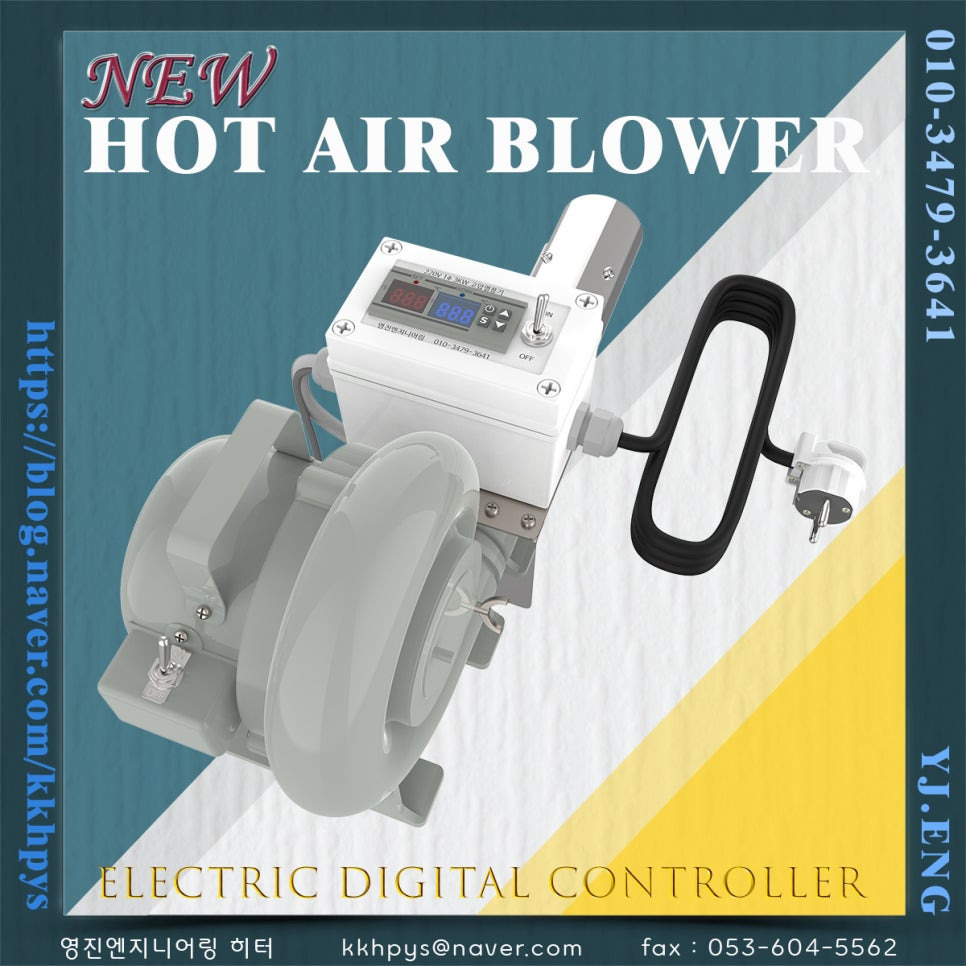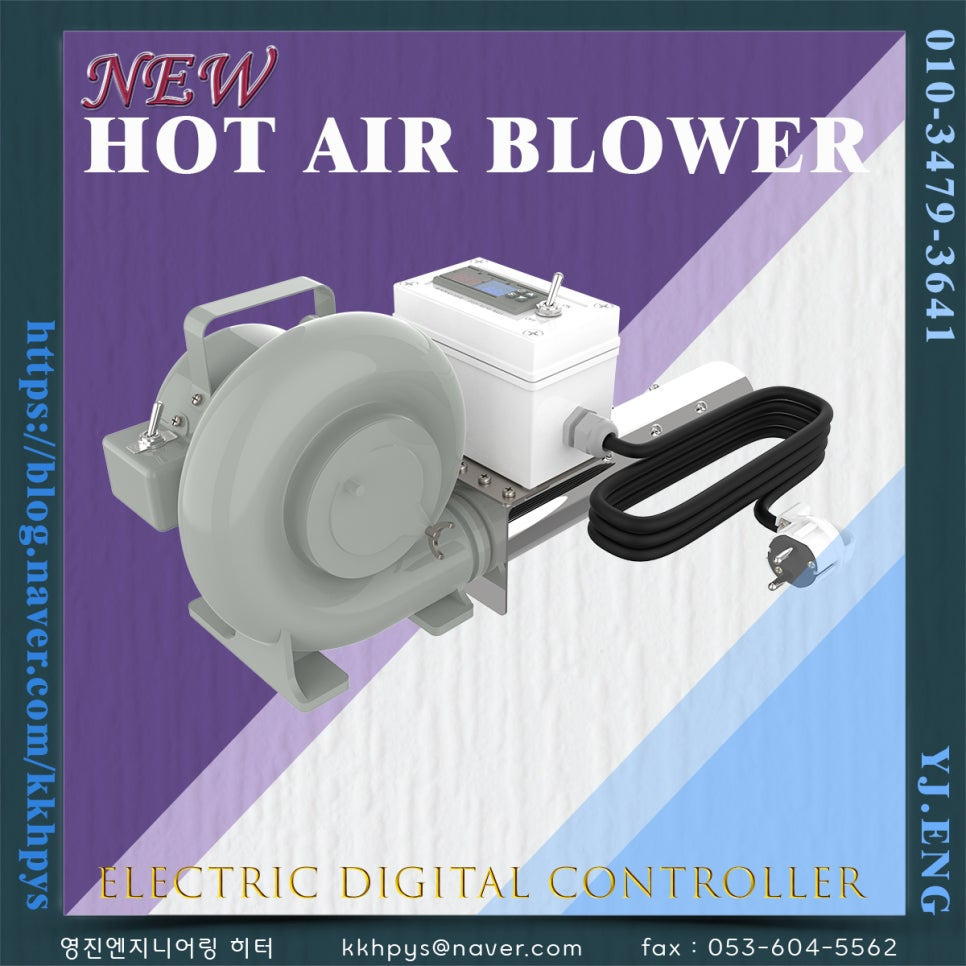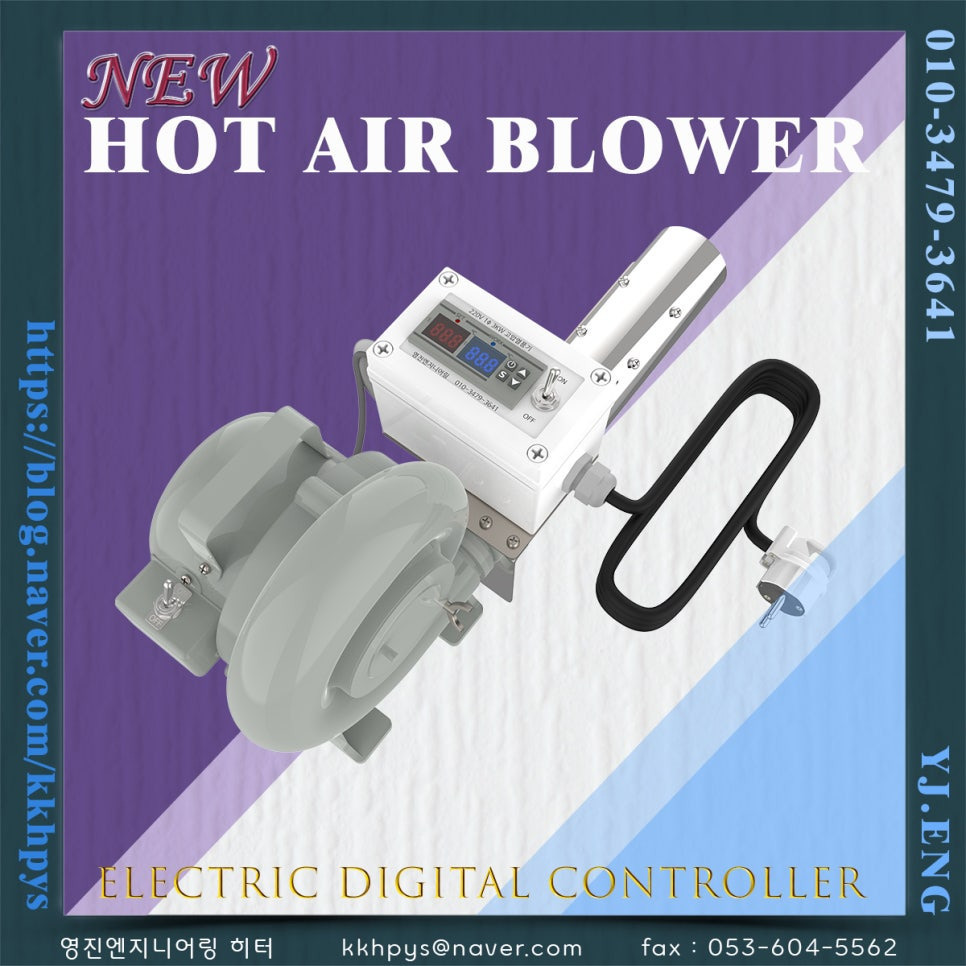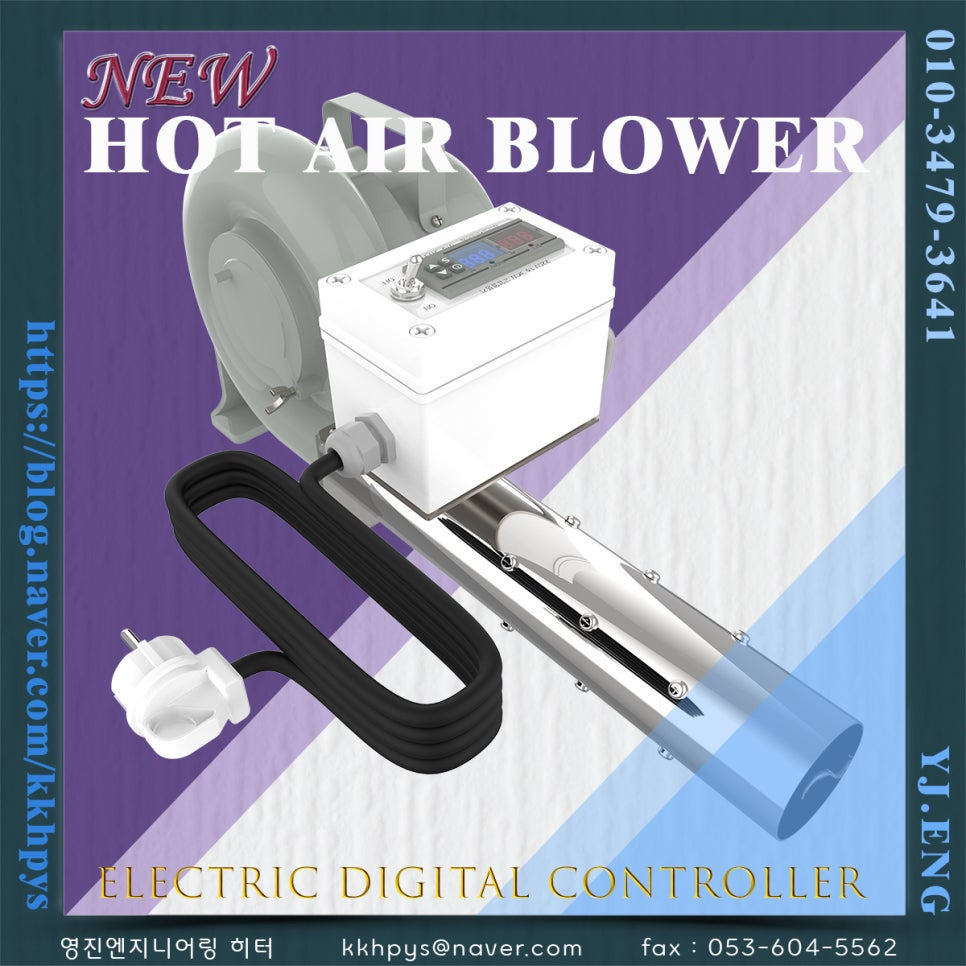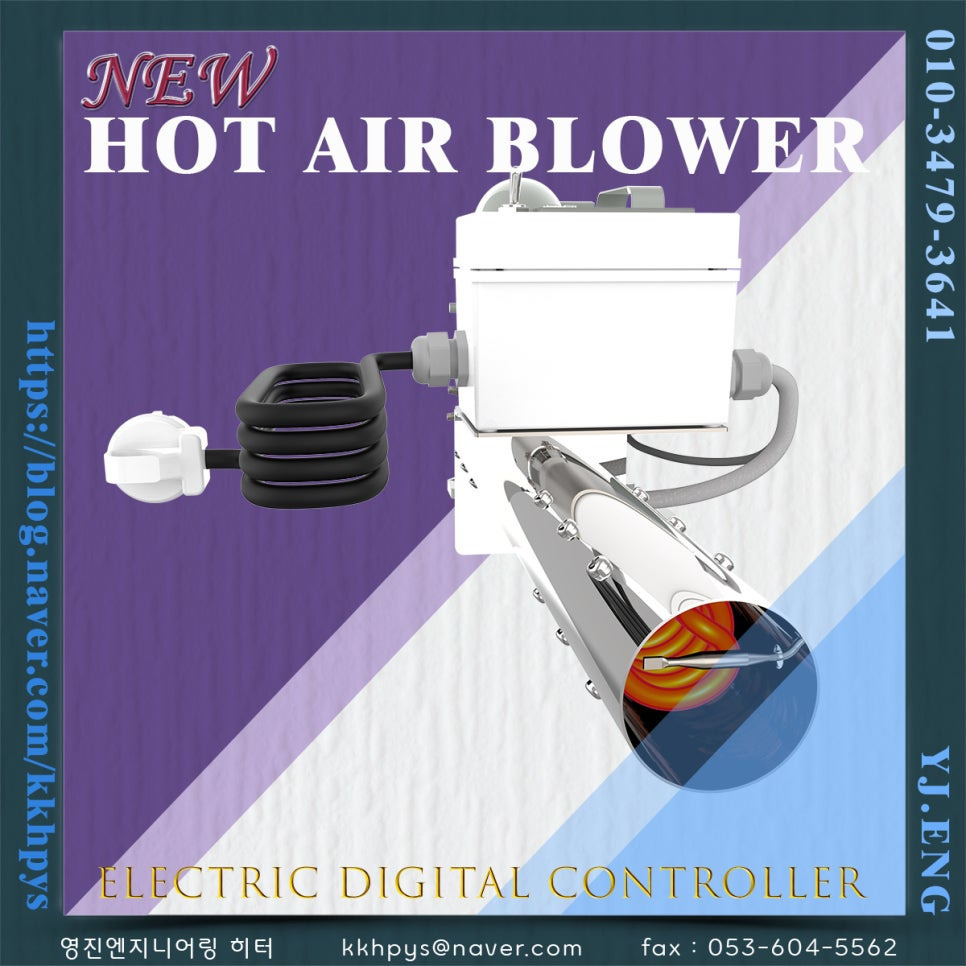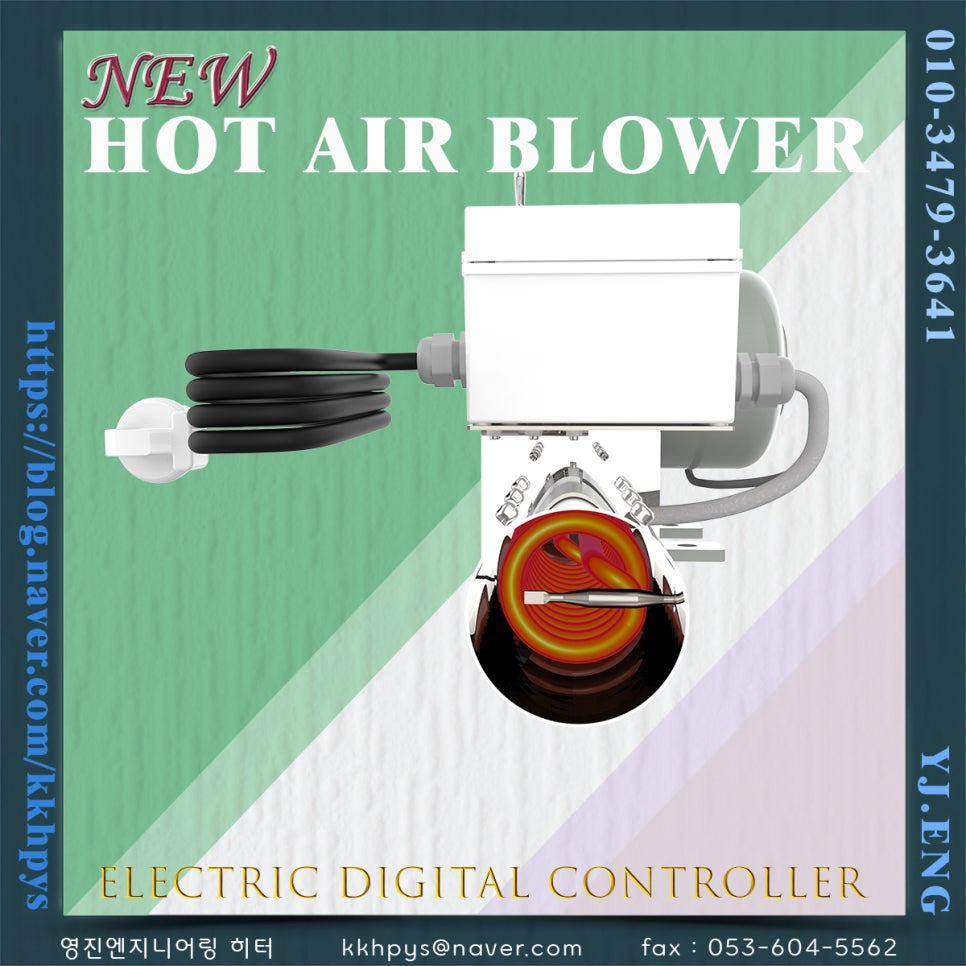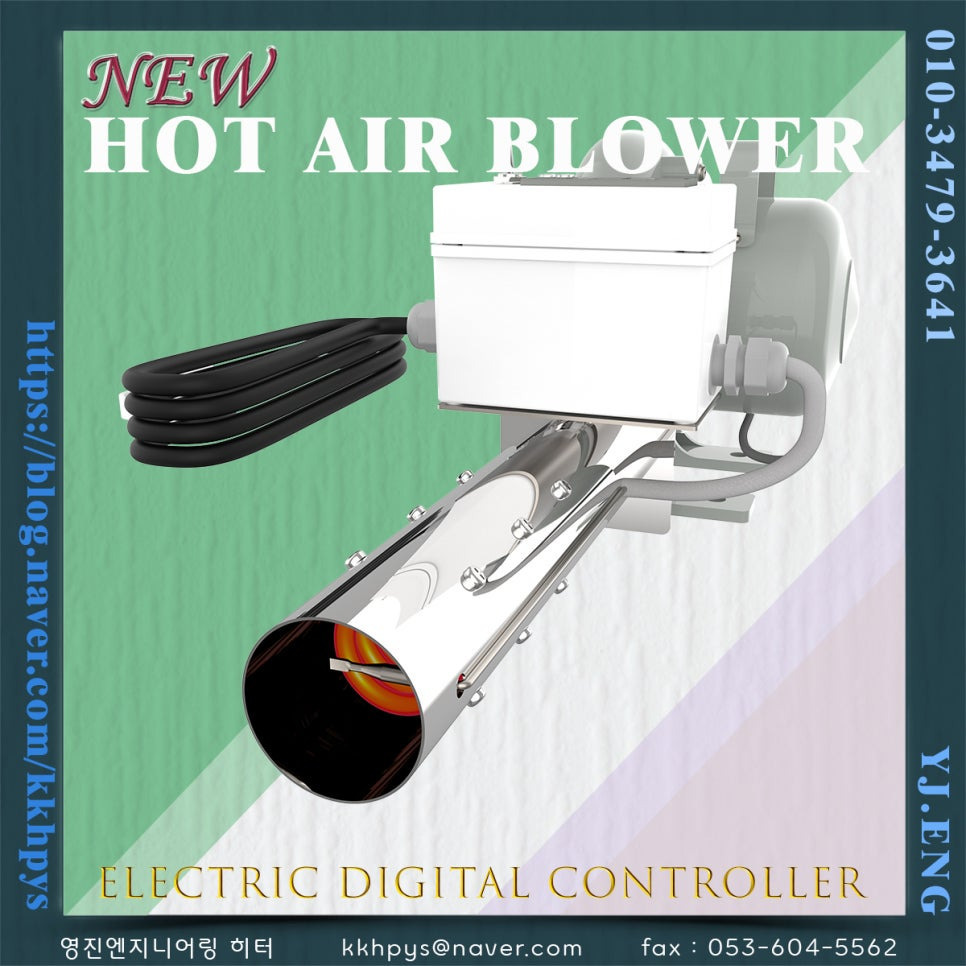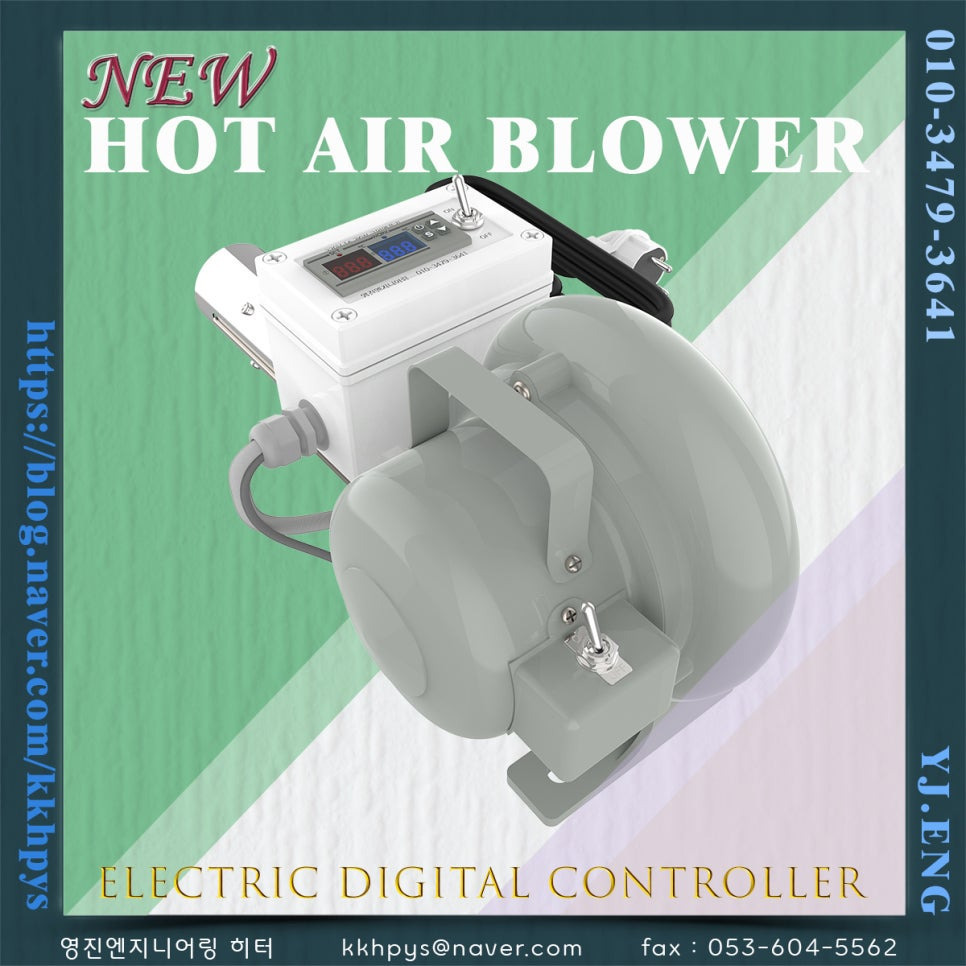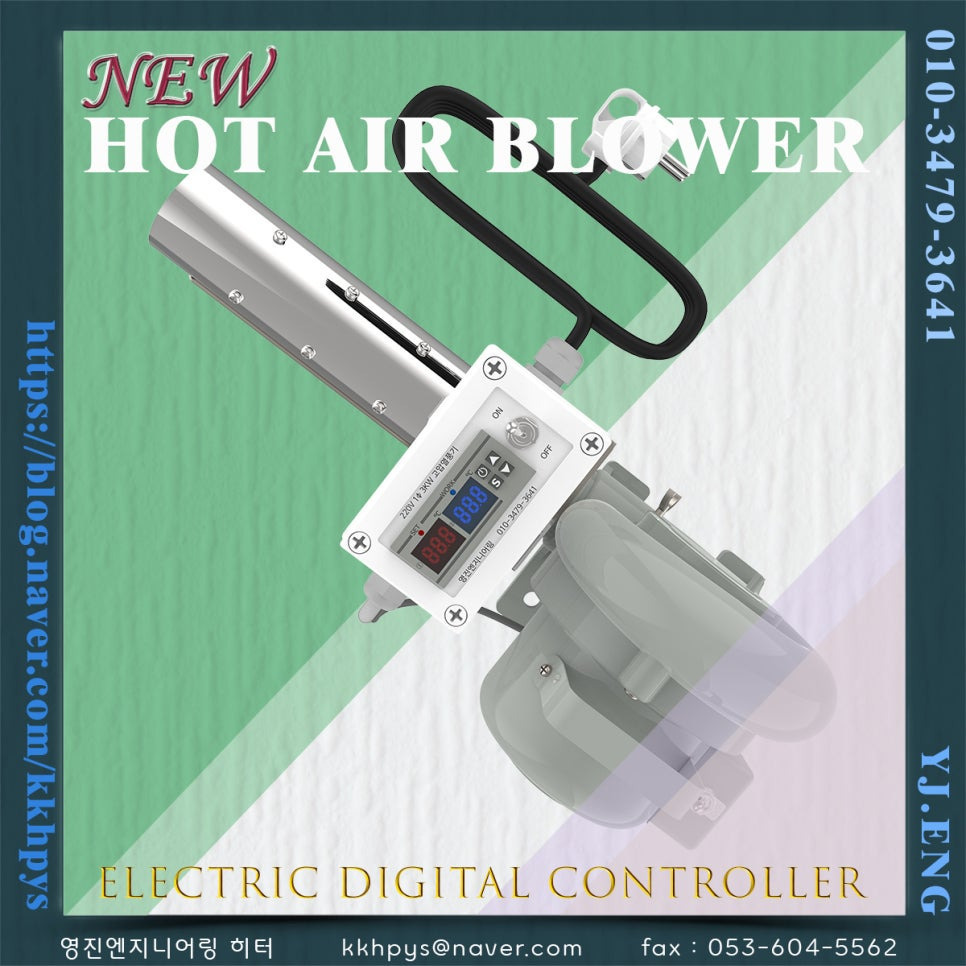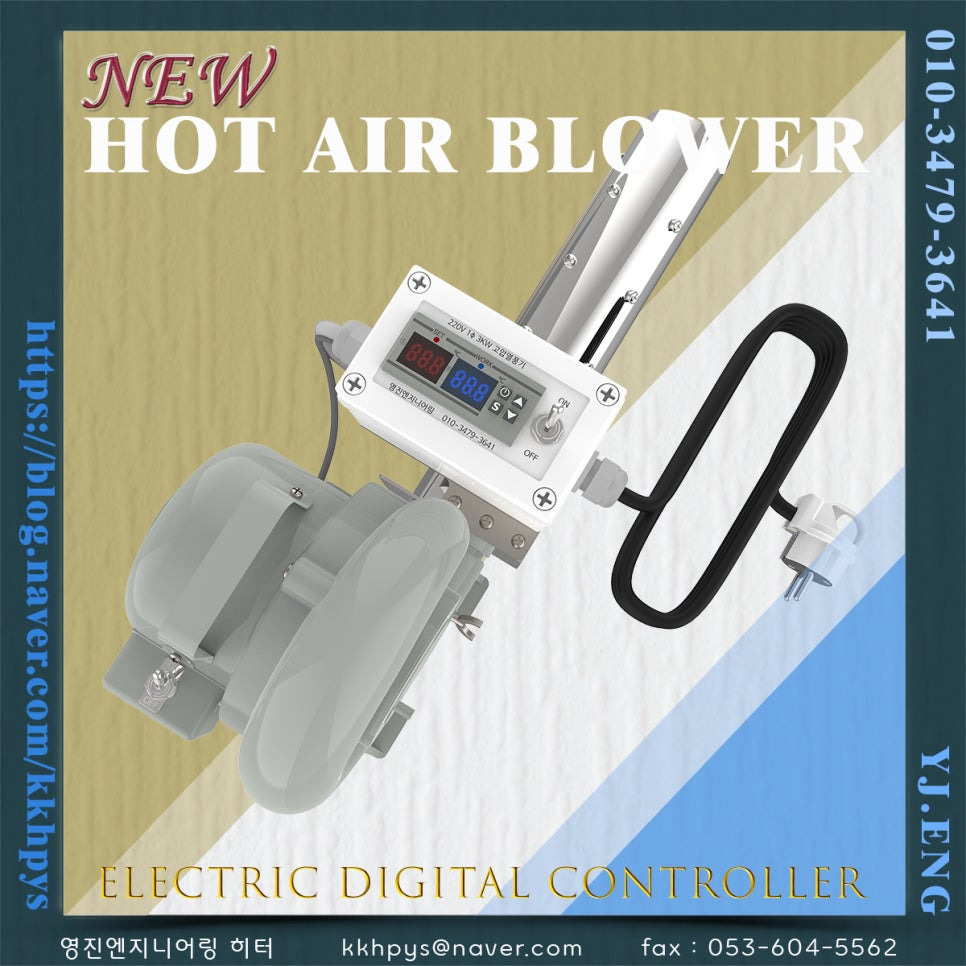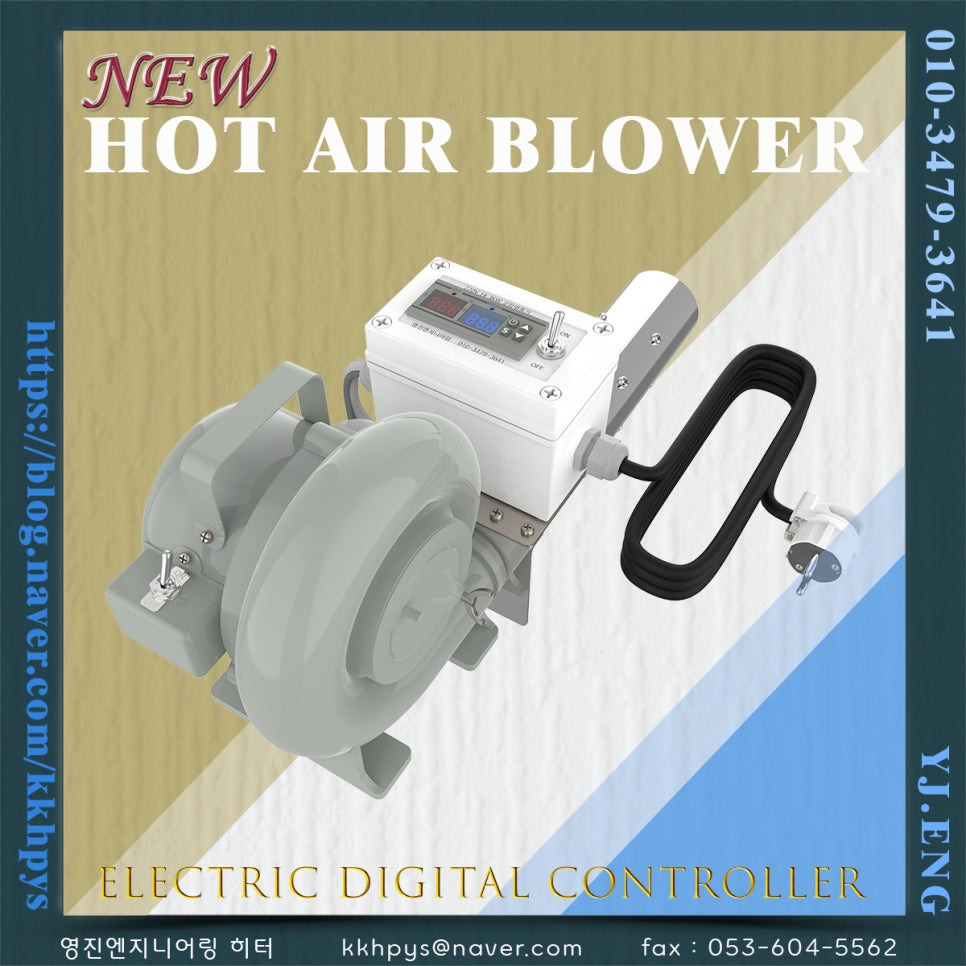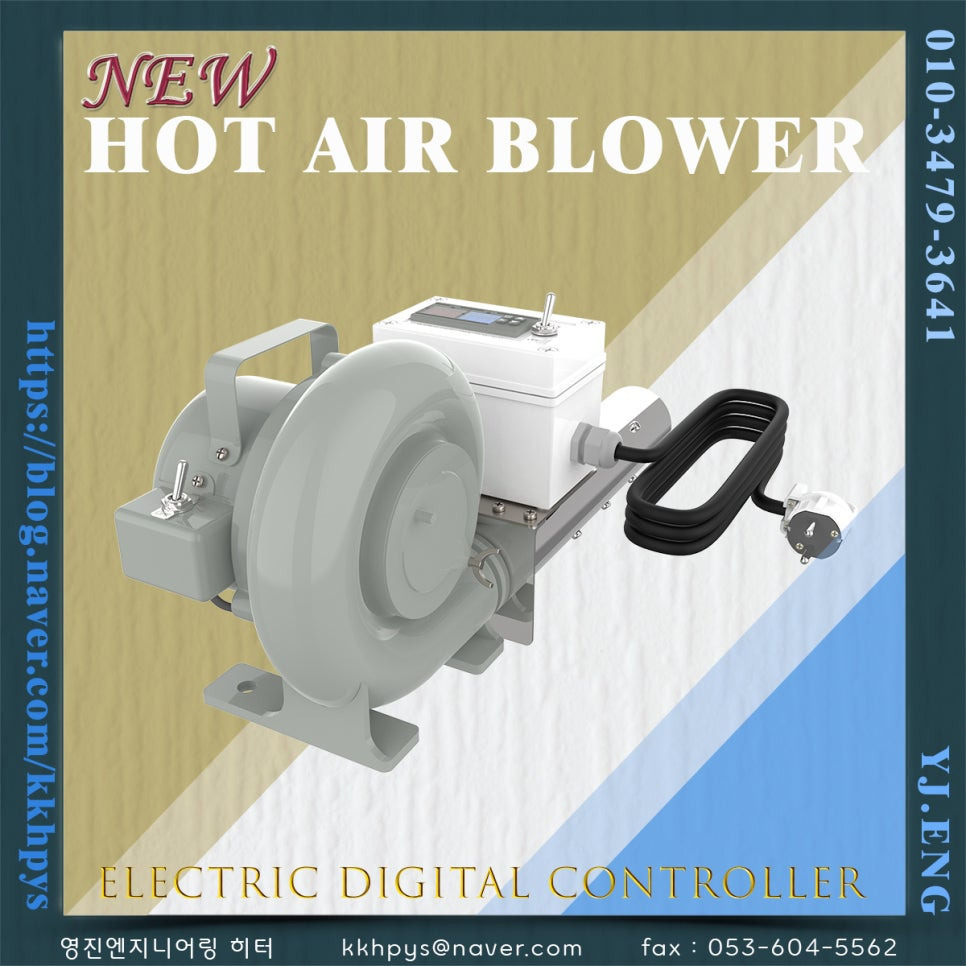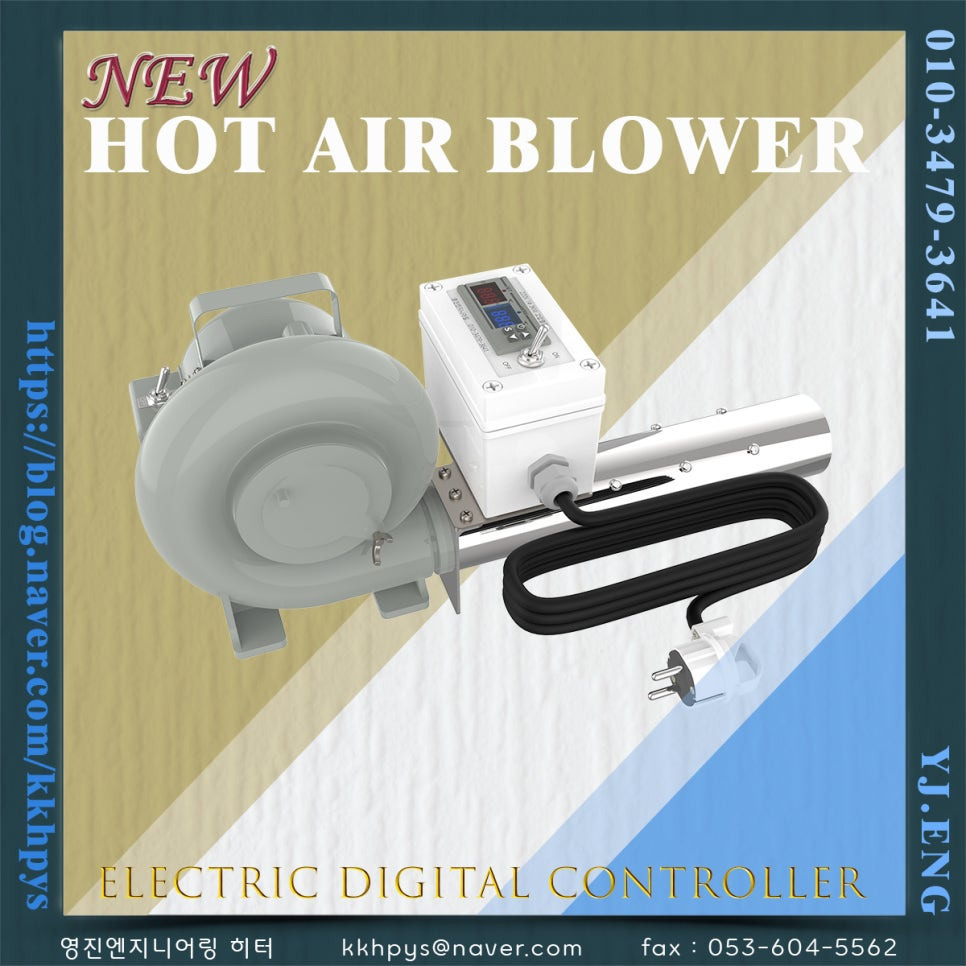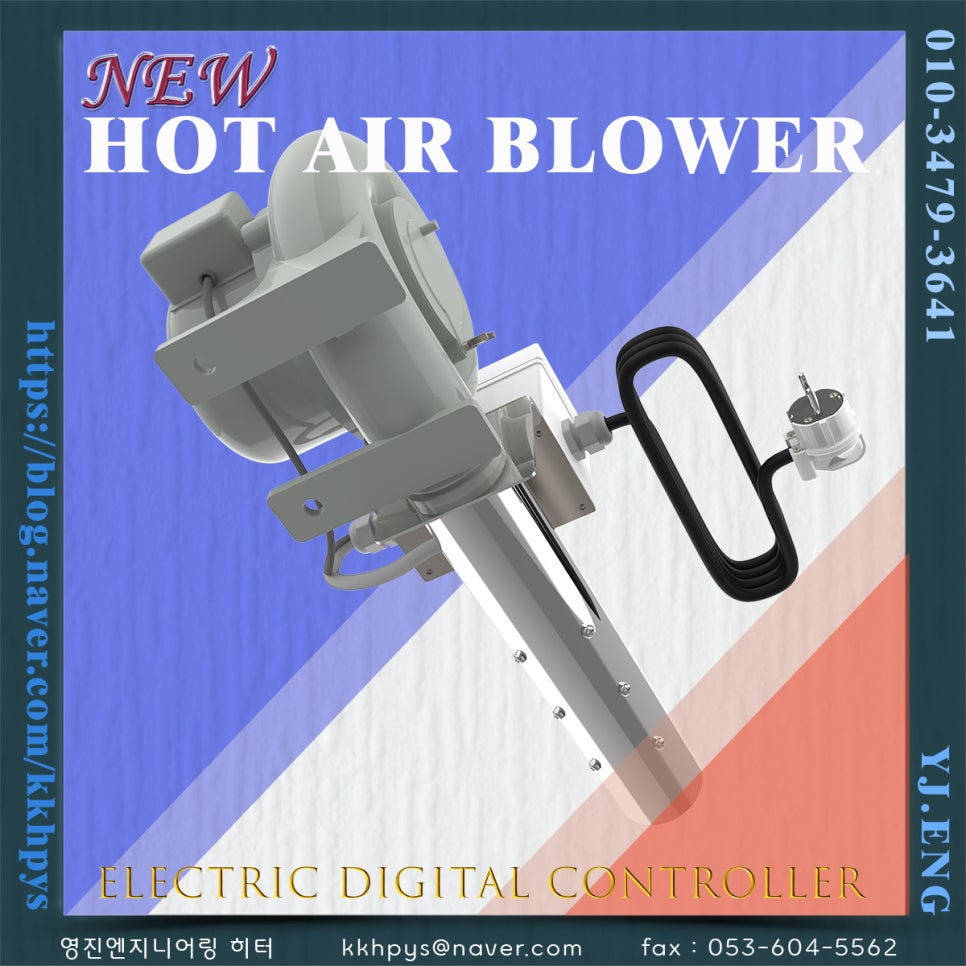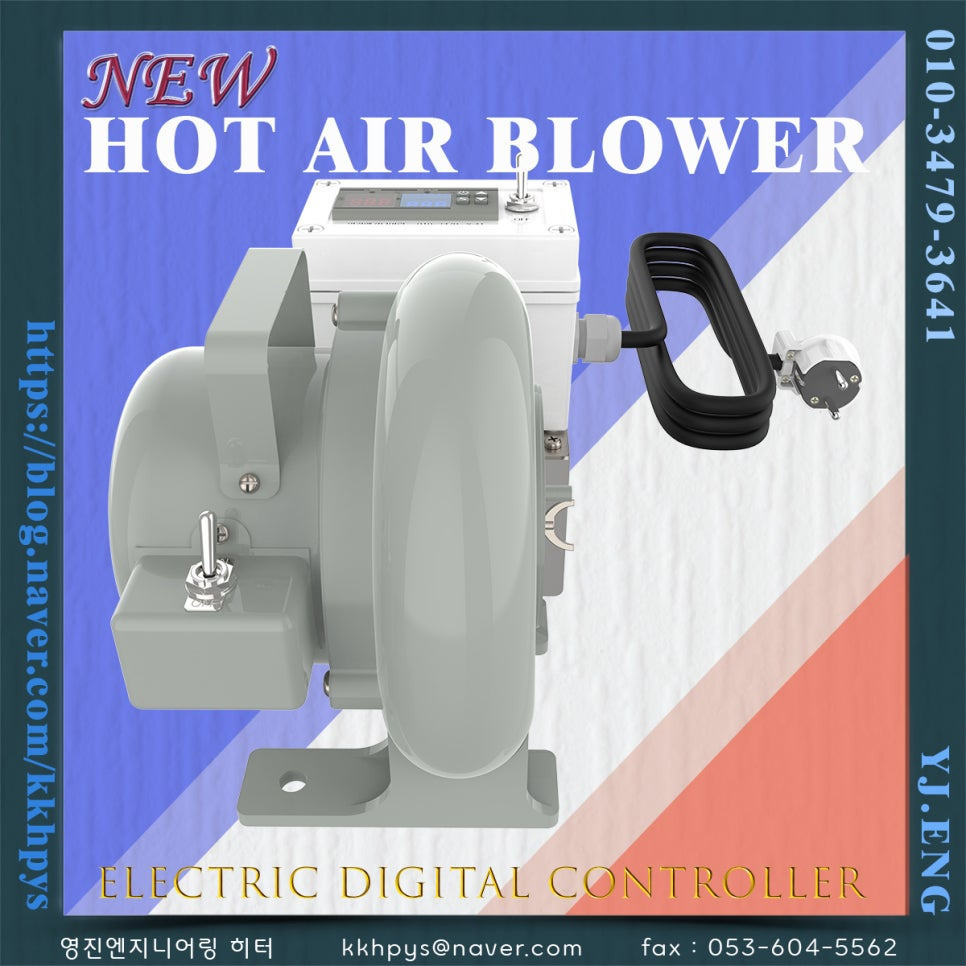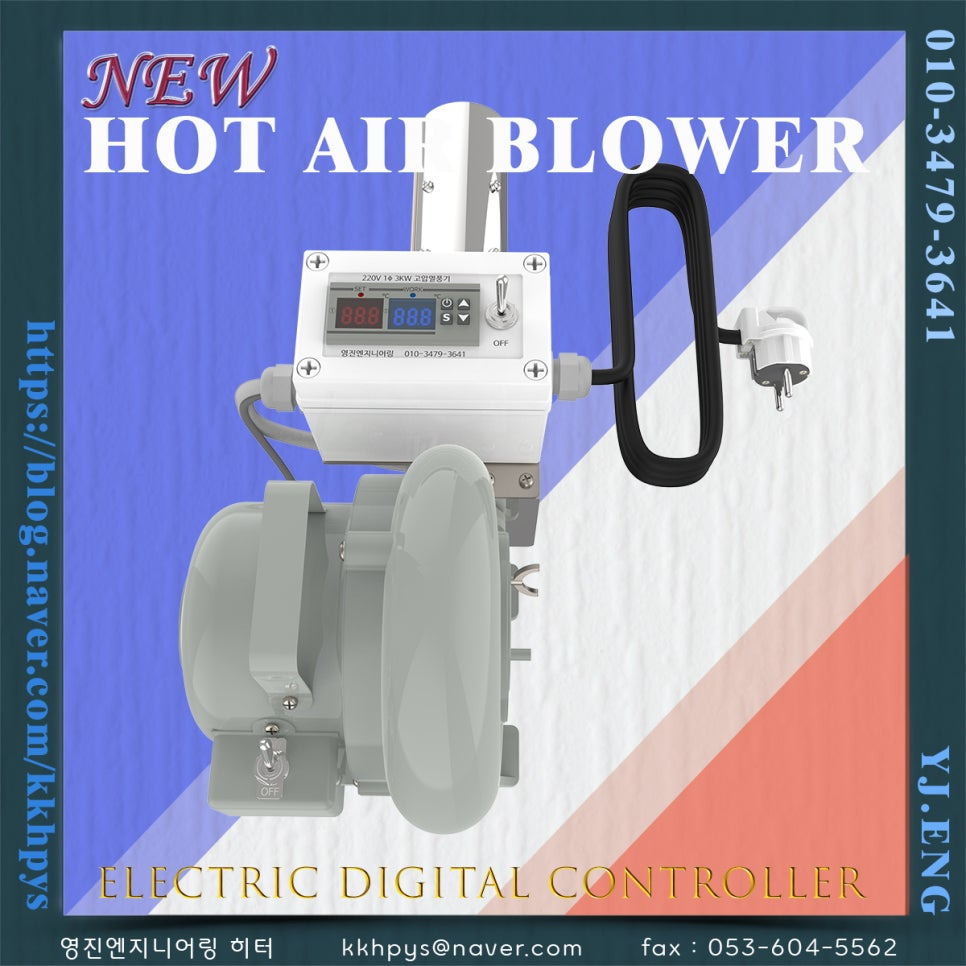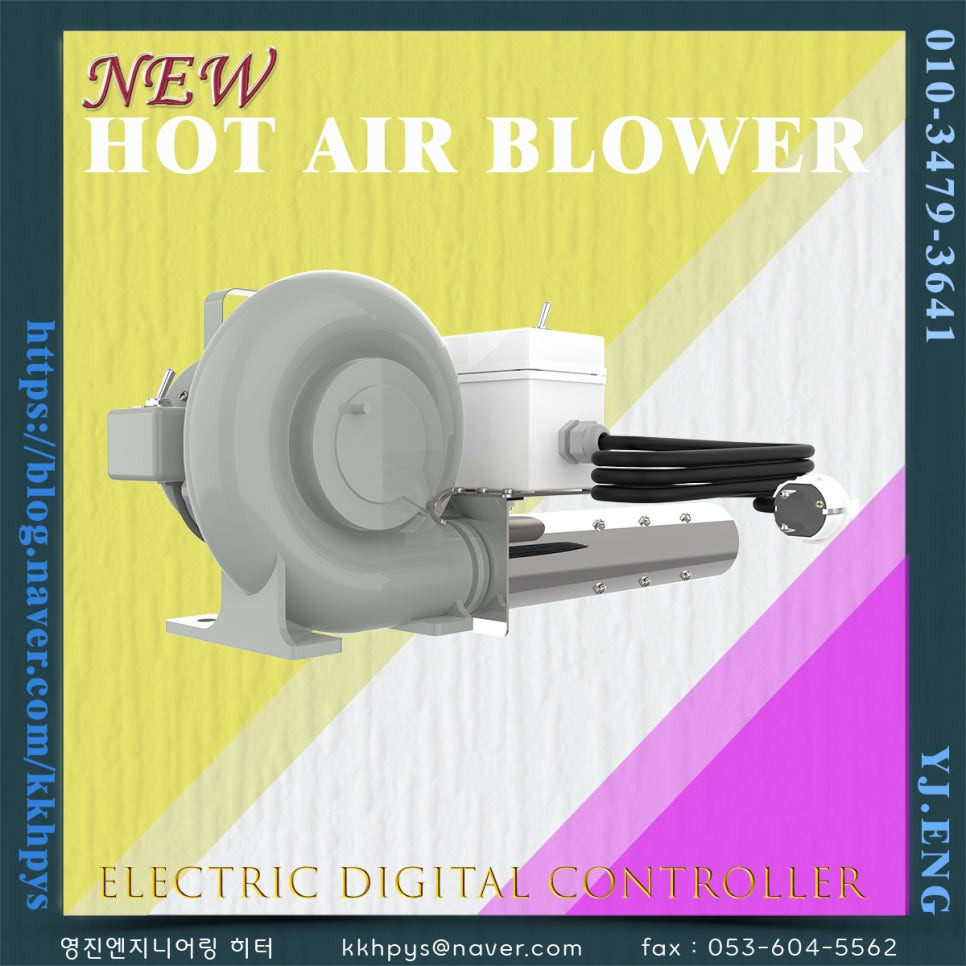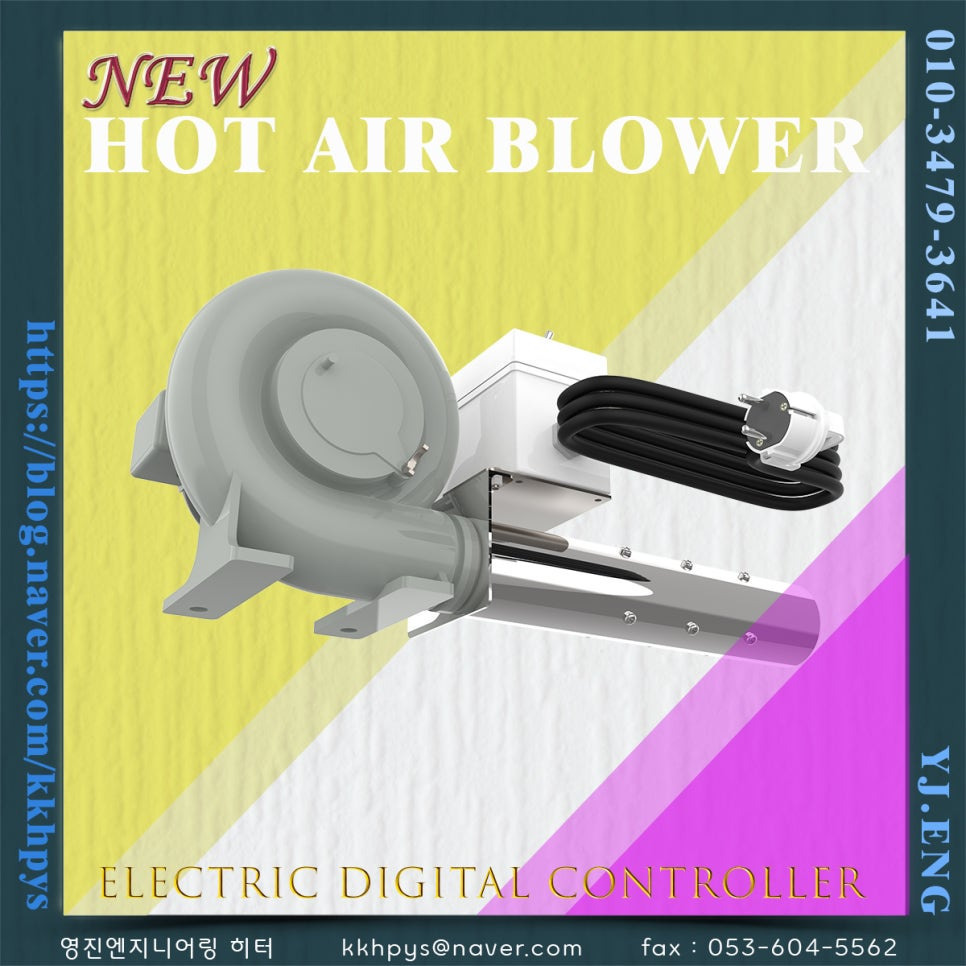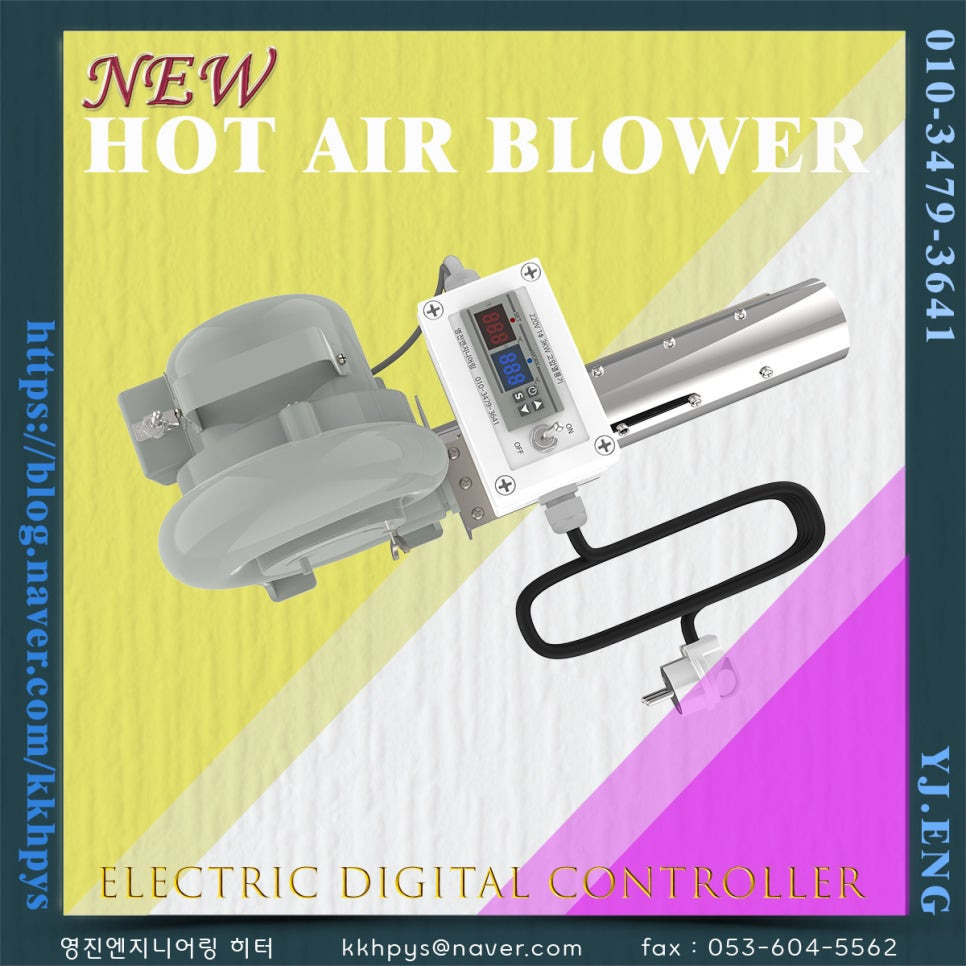

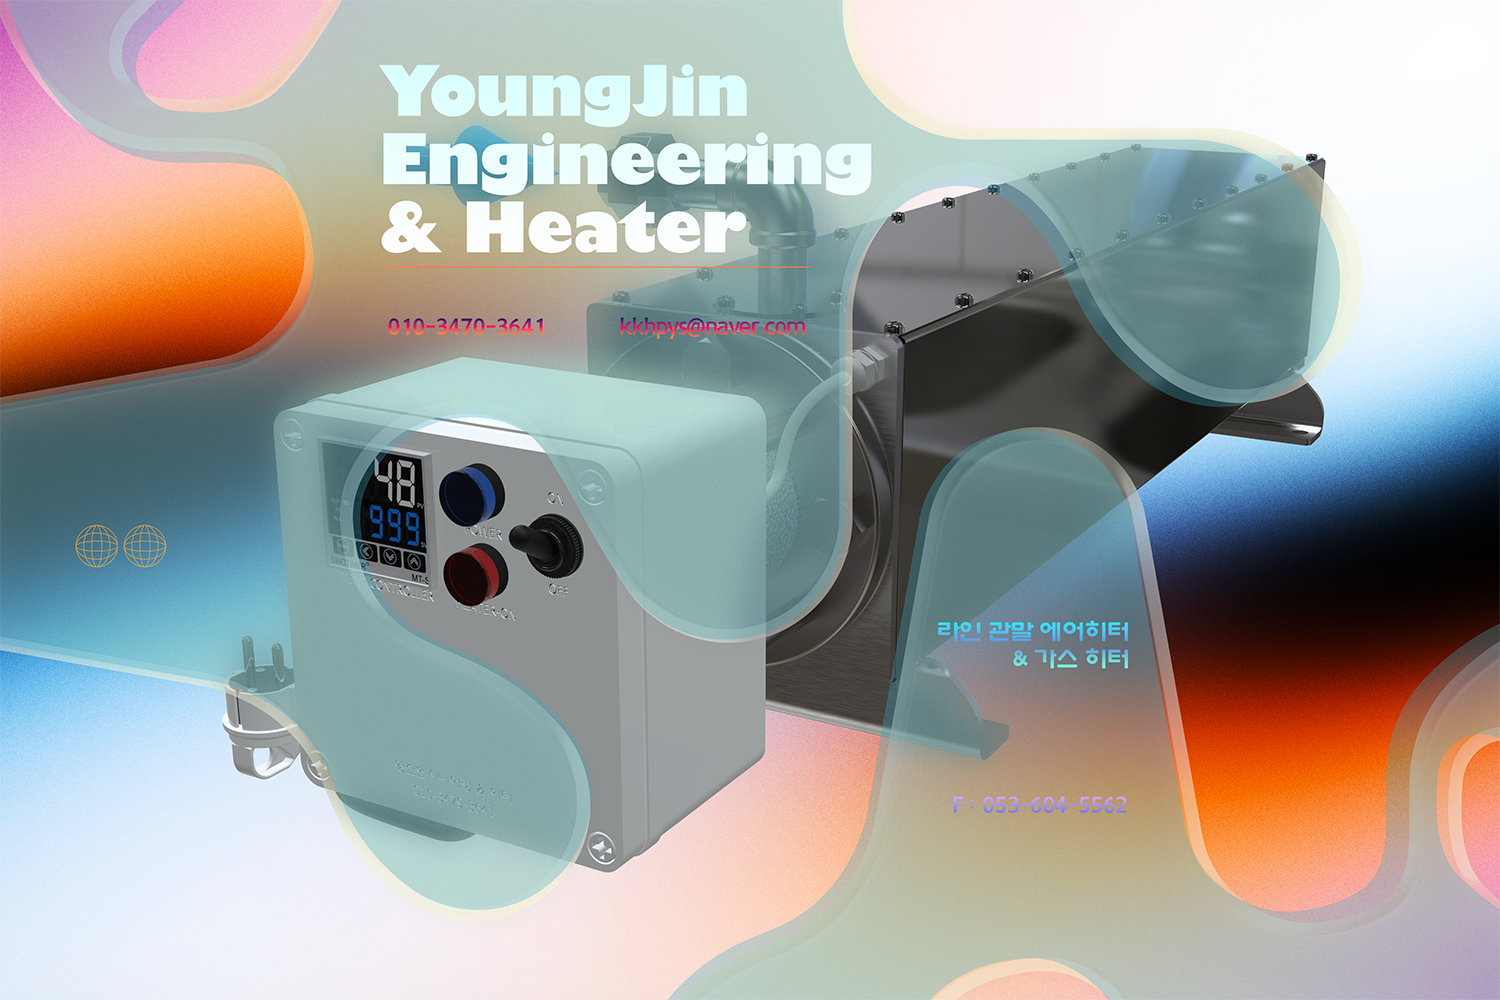
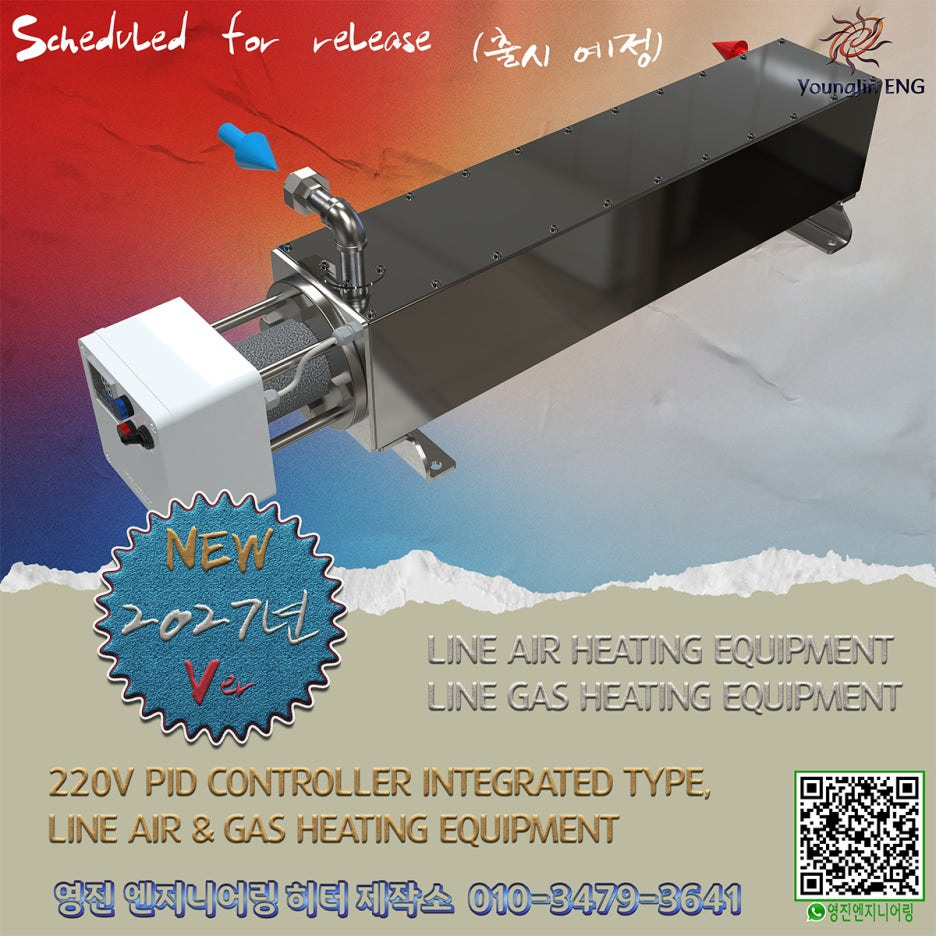
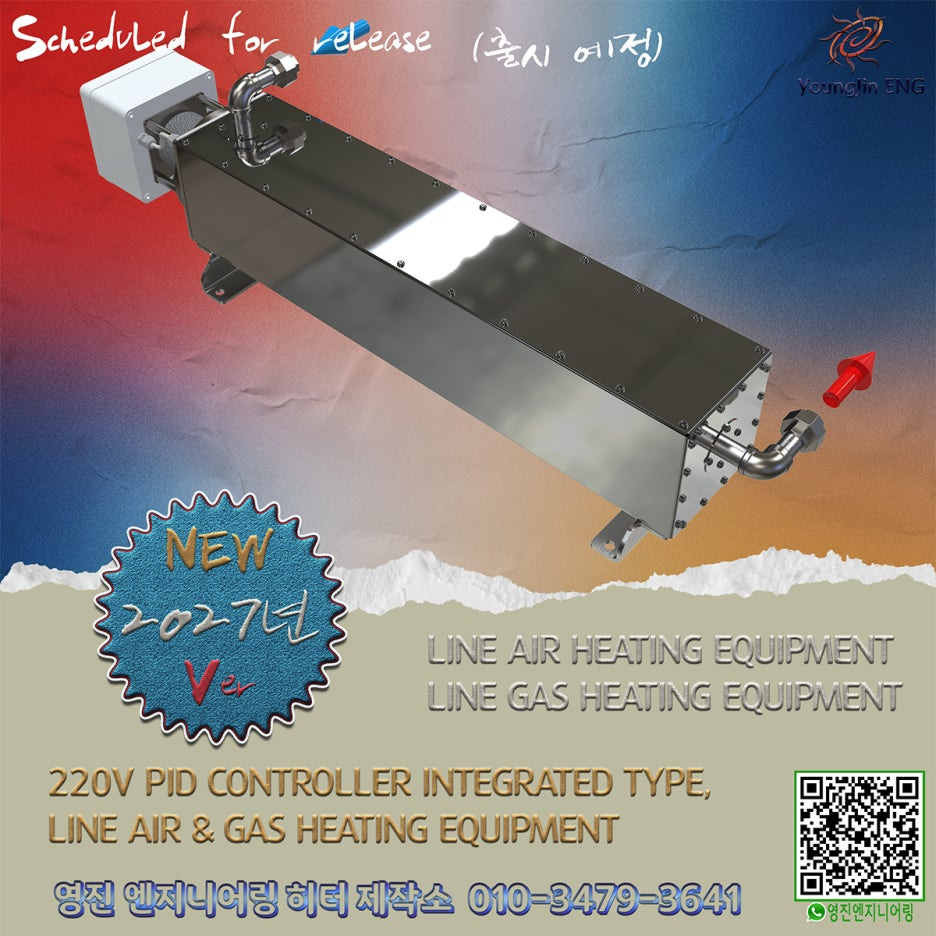
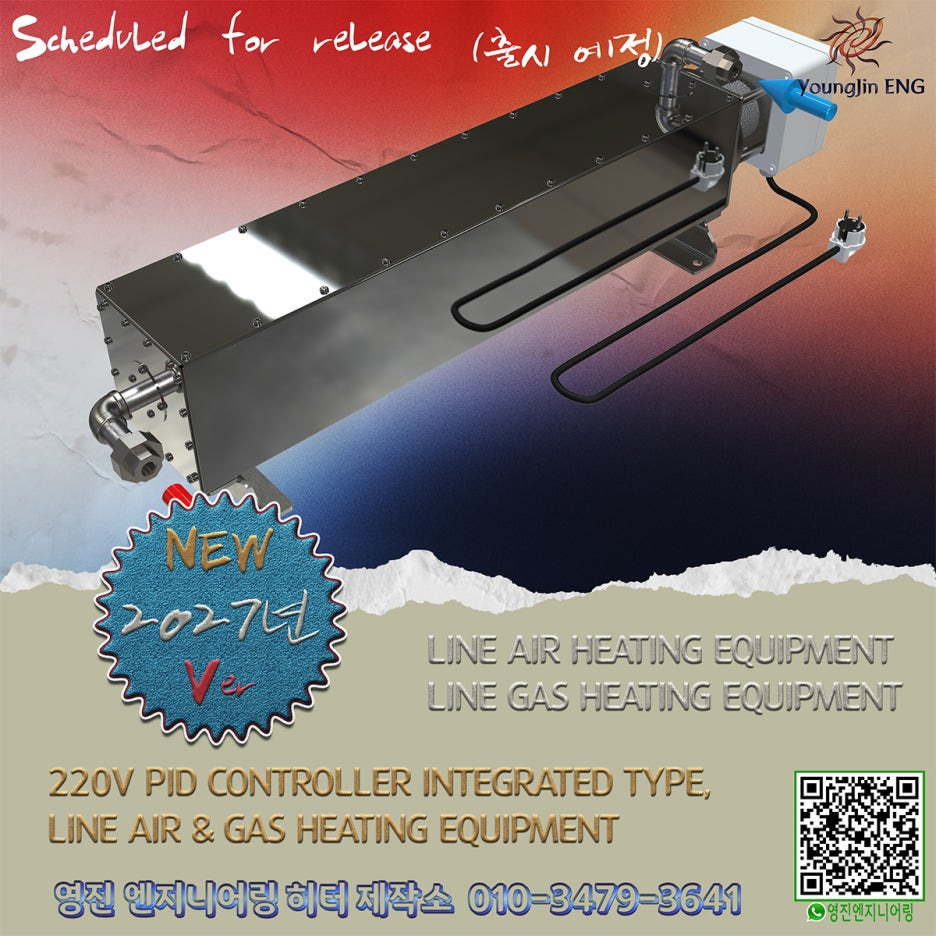
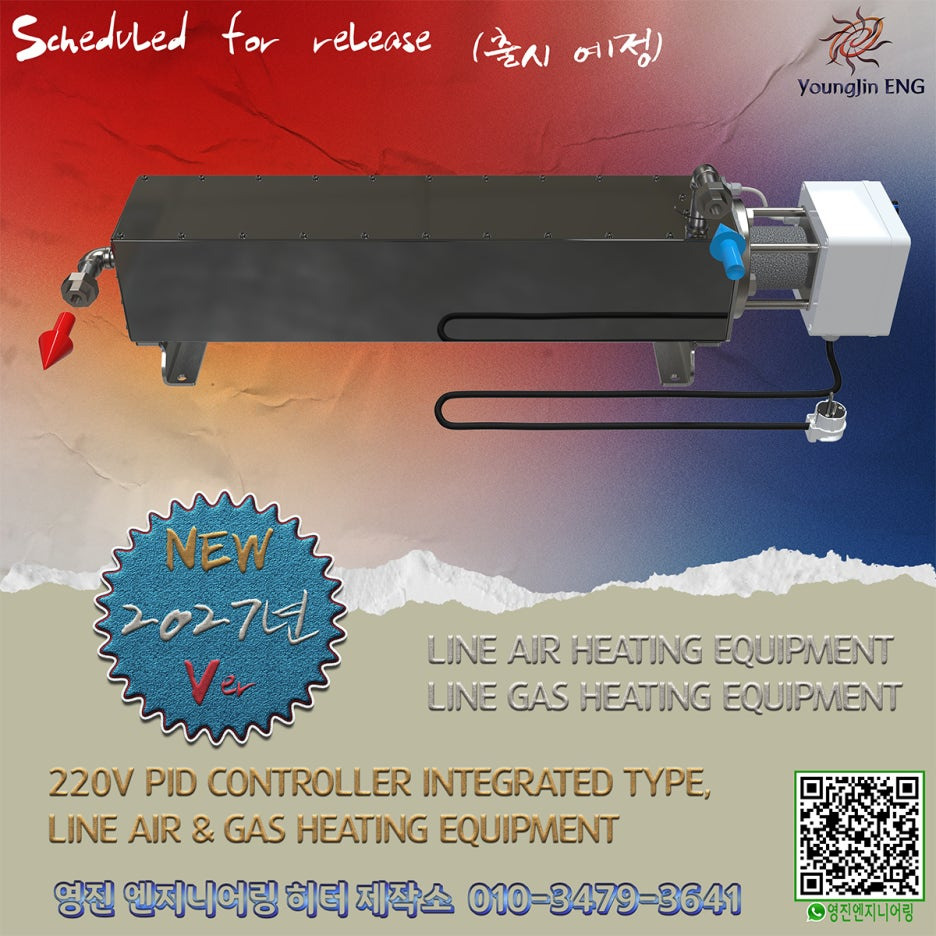
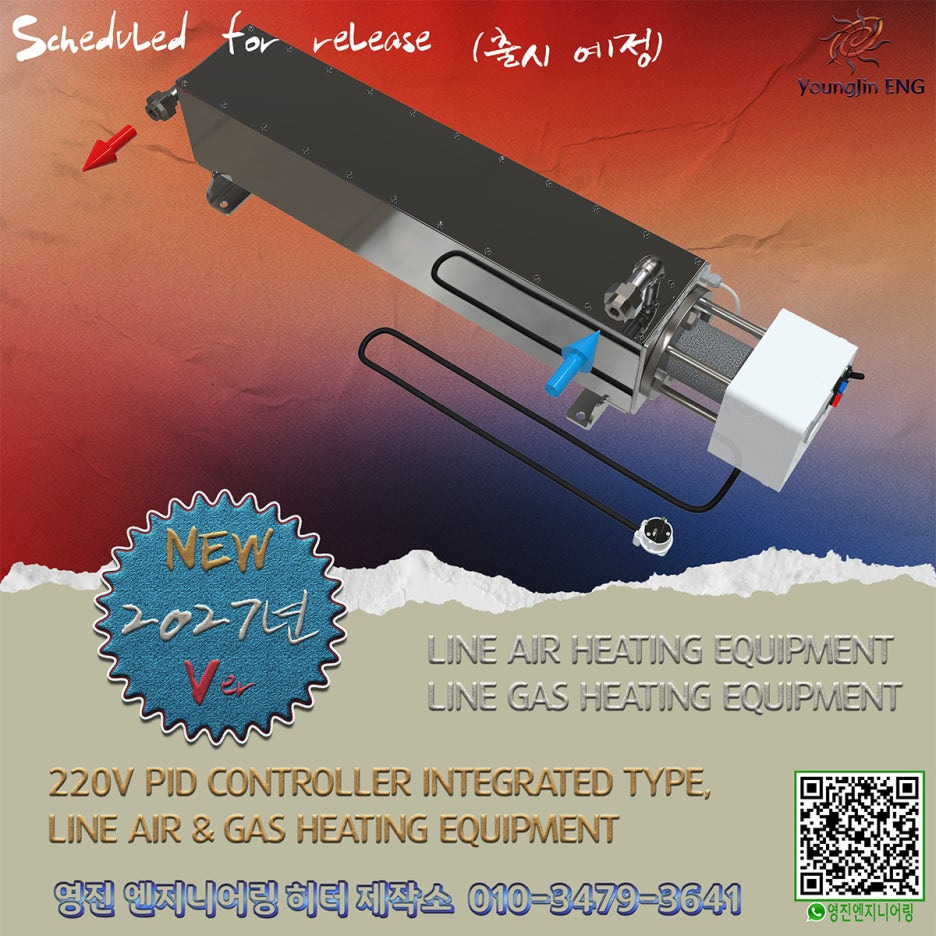
컴프레서를 이용한 압축공기(에어) 히팅 장치와
저장 탱크/용기(실린더)에서 공급되는 질소가스(N₂) 히팅 장치는
가스의 근본적인 특성(산소 포함 여부, 수분 함량 등)이 다르기 때문에
사용처가 명확히 구분됩니다.
각 장치의 구체적인 사용처와 향후 예상되는 활용 분야에 대해 알아보겠습니다.
1. 압축공기(에어) 히팅 장치의 사용처
[핵심 목적] 수분 건조, 가열, 결빙 방지, 열수축
컴프레서에서 나온 에어는 풍부하고 저렴하지만, 산소와 수분을 포함하고 있습니다.
공기 중에는 산소가 포함되어 있으며, 압축 과정에서 수분이 다량 포함될 수 있으므로,
컴프레서 압축 바로 후단에 드라이어 및 오일 워터 세퍼레이터를 설치하면,
히팅에 관련된 비용이 적어지고,
수율 및 에어의 품질이 높아집니다.
레귤레이터나, 필터, 세퍼레이터를 거치더라도,
잔존하는 유.수분은 에어 유니트 등 장비의 활용에 치명적인 장애를 초래하게 됩니다.
그러므로 이를 가열하여 강력한 '열풍(Hot Air)'을 만들어,
물리적인 건조나 가공 및 결빙방지의 목적에 장애 없이 사용하려는 목적입니다.
🔹 주요 산업별 구체적 사용처
도장 및 코팅 건조 (경화 촉진)
잉크/도료 및 파우더 건조 : 인쇄기나 코팅 라인에서 분사된 도료를 빠르게 경화시키거나 용제를 증발시킬 때 사용합니다.
수용성 페인트, 분말 파우더 페인트의 분사. 문무 시, 가열된 공기를 사용하게 되면
습기가 제거되어 피분사물의 핀홀이 제거되고,
빠른 건조가 이루어져서 퀄리티가 높은 도장물이 생성됩니다.
또, 접착제, 잉크의 빠른 건조 및 경화의 촉진에도 사용됩니다.
제지, 섬유 산업에서 표면 코팅 후 롤러를 지나기 전 급속 건조에도 사용됨.
세척 후 건조 공정 (수분 제거)
정밀 부품 세척 후 건조 : 초음파 세척이나 물 세척 후 부품 표면의 수분을 빠르게 증발시킬 때 사용합니다.
자동차 부품, 금속 가공품 가공 후 절삭유 및 세척수 건조.
식품 패키징 건조 : 라벨 부착 전 병이나 캔 표면의 결로를 제거하는 용도입니다.
유리, 플라스틱 용기 세척 후 물기 제거 (물방울 자국 방지).
이유 : 상온 에어보다 가열된 에어가 수분 증발 속도를 기하급수적으로 높임.
플라스틱 및 고무 공정
플라스틱 용접(Hot Air Welding) : 열가소성 수지를 가열된 공기로 녹여 접합할 때 사용합니다.
수지 건조 : 사출 성형 전 원료(펠렛)에 포함된 미세 수분을 제거하여 불량률을 낮춥니다.
포장 및 수축 공정 (패키징)
페트병 라벨, 화장품 케이스 등의 열수축 필름(Shrink Film) 포장.
열풍을 분사하여 포장재를 제품 형태에 맞게 수축시킴.
겨울철 동결 방지 및 예열 (Maintenance) : 공압 기기 결빙(동결) 방지
야외 밸브 및 배관 해동 : 겨울철 얼어붙은 설비에 온풍을 불어넣어 작동을 정상화합니다.
대형 엔진/설비 예열 : 혹한기 기계 가동 전 엔진룸이나 유압 시스템을 예열합니다.
겨울철 야외 플랜트나 고압 라인에서 압축공기가 팽창할 때 발생하는,
급격한 온도 저하(Joule-Thomson 효과)로 인한 밸브/실린더 내부 결빙 방지.
특수 목적
배터리 제조 공정 : 2차 전지 케이스 조립 전 미세 수분 제거 공정.
3D 프린팅 후처리 : 플라스틱(FDM) 출력물의 표면을 열풍으로 살짝 녹여 매끄럽게 만드는(Smoothing) 작업.
스마트팜/식품 : 농산물 표면의 미세 수분만 빠르게 건조하여 저장성을 높이는 정밀 열풍 건조.
친환경 에너지 분야(폐기물 건조) : 바이오매스나 폐기물 연료화 과정에서 열풍을 이용해 함수율을 조절하는
용도로 확대되고 있습니다.

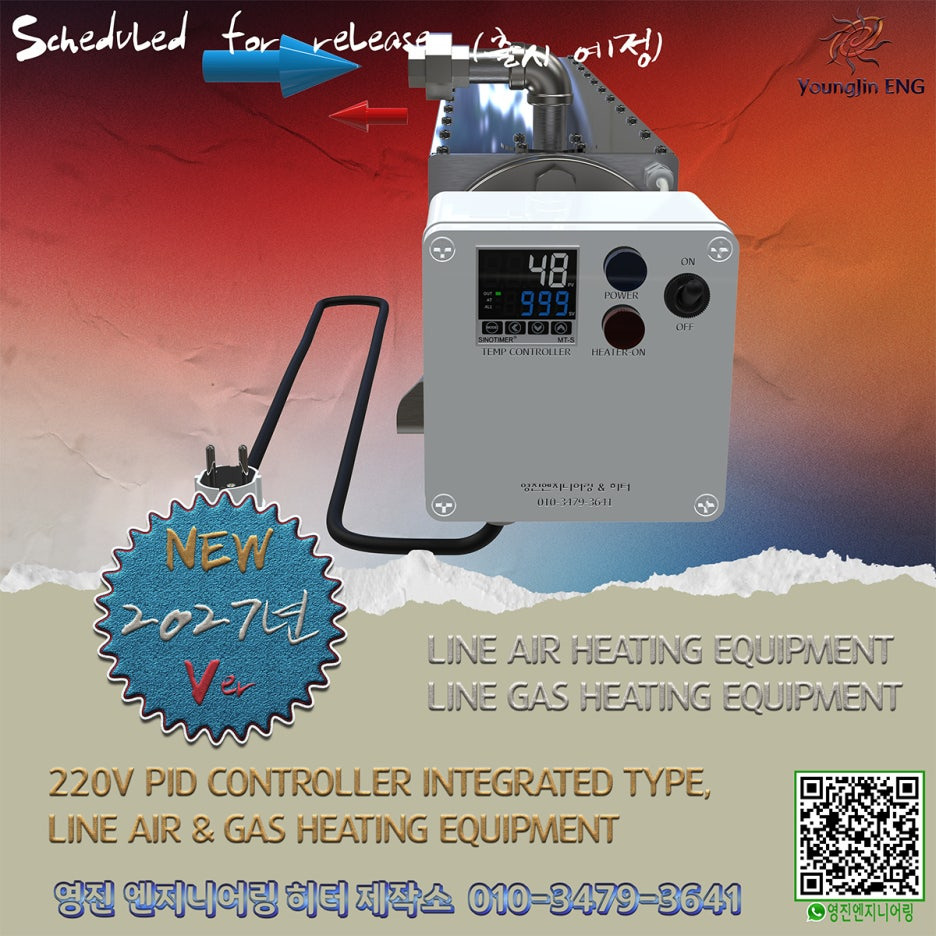
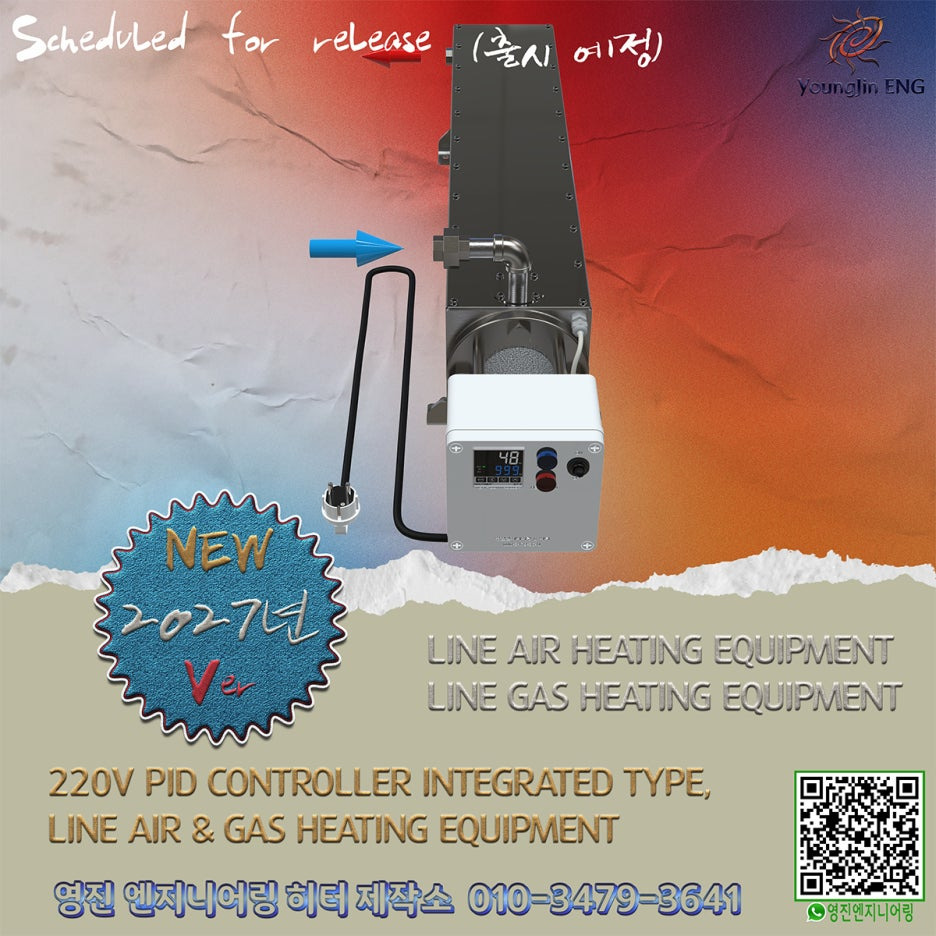
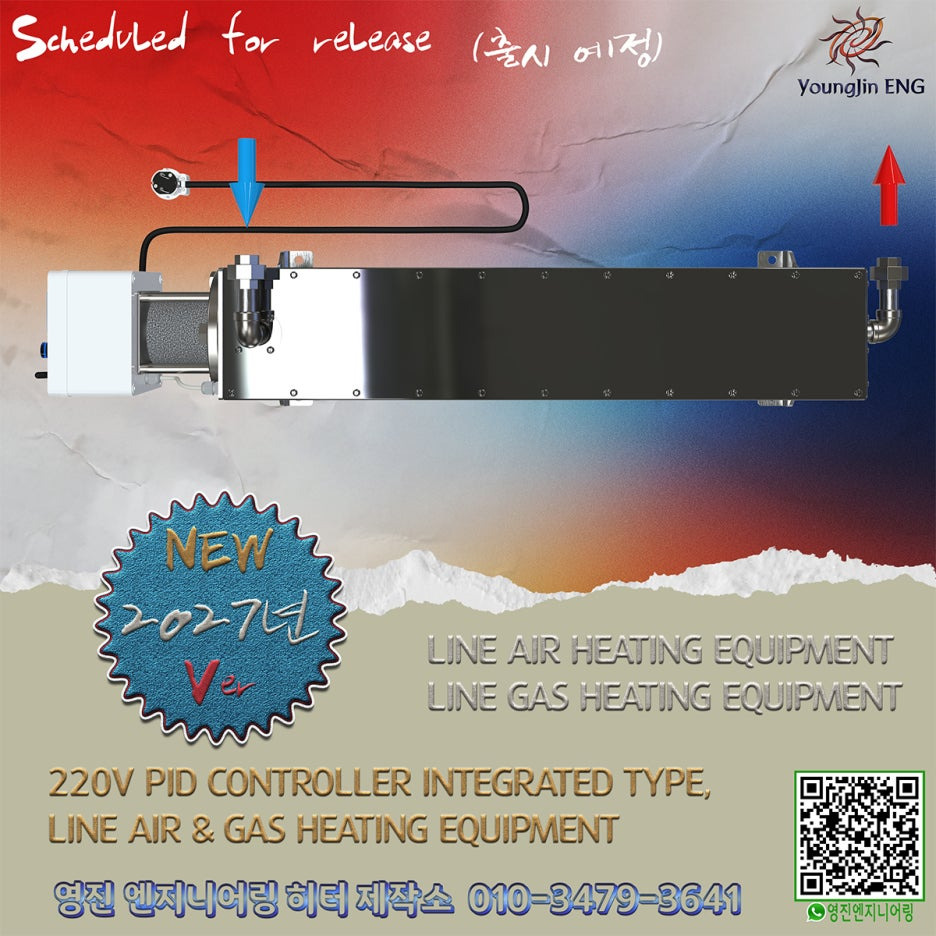

2. 질소가스(N₂) 히팅 장치의 사용처
[핵심 목적] 산화 방지, 초정밀 건조, 열충격 방지, 고순도 퍼지(Purge)
질소는 '불활성 가스'로 산소와 반응하지 않으며, 무색, 무취, 불활성(산화 방지), 초건조(수분 없음).
고순도 공정에 필수적인 요소입니다.
봄베(용기)나 탱크에서 나오는 질소는 수분이 0에 가까운 초건조 상태입니다.
이를 가열하면 '산화(녹)를 막으면서 가장 완벽하게 수분을 빨아들이는 기체'가 됩니다.
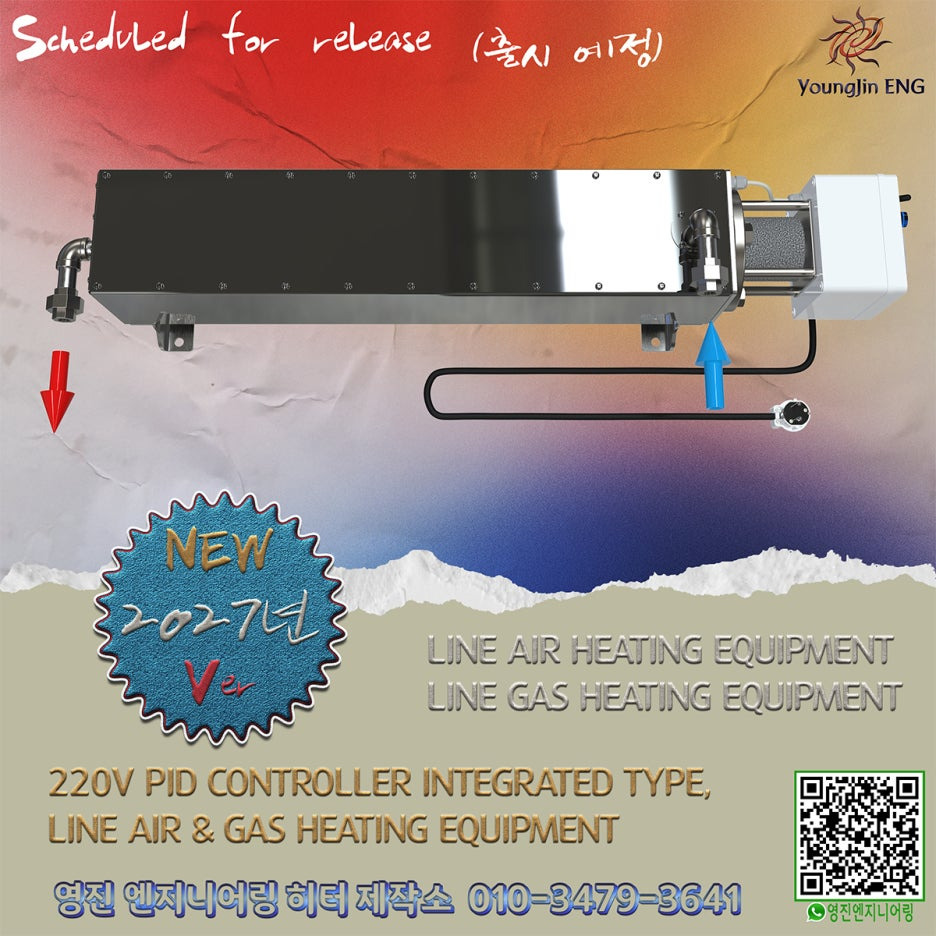
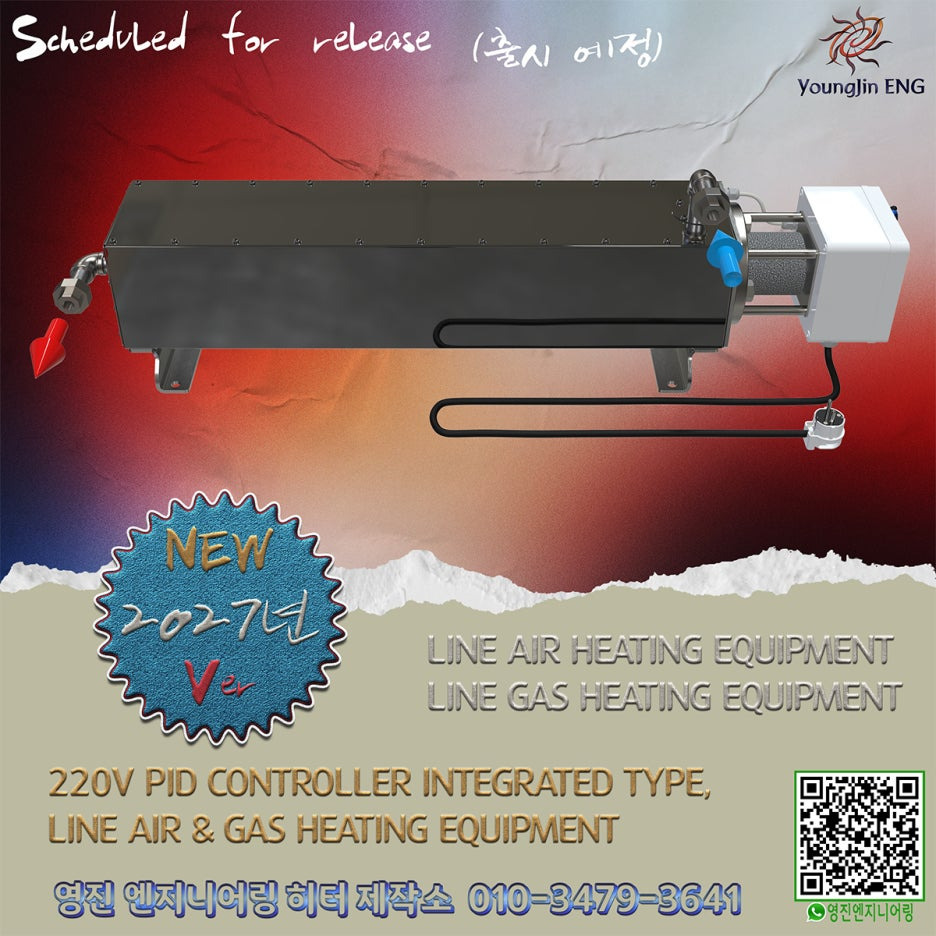
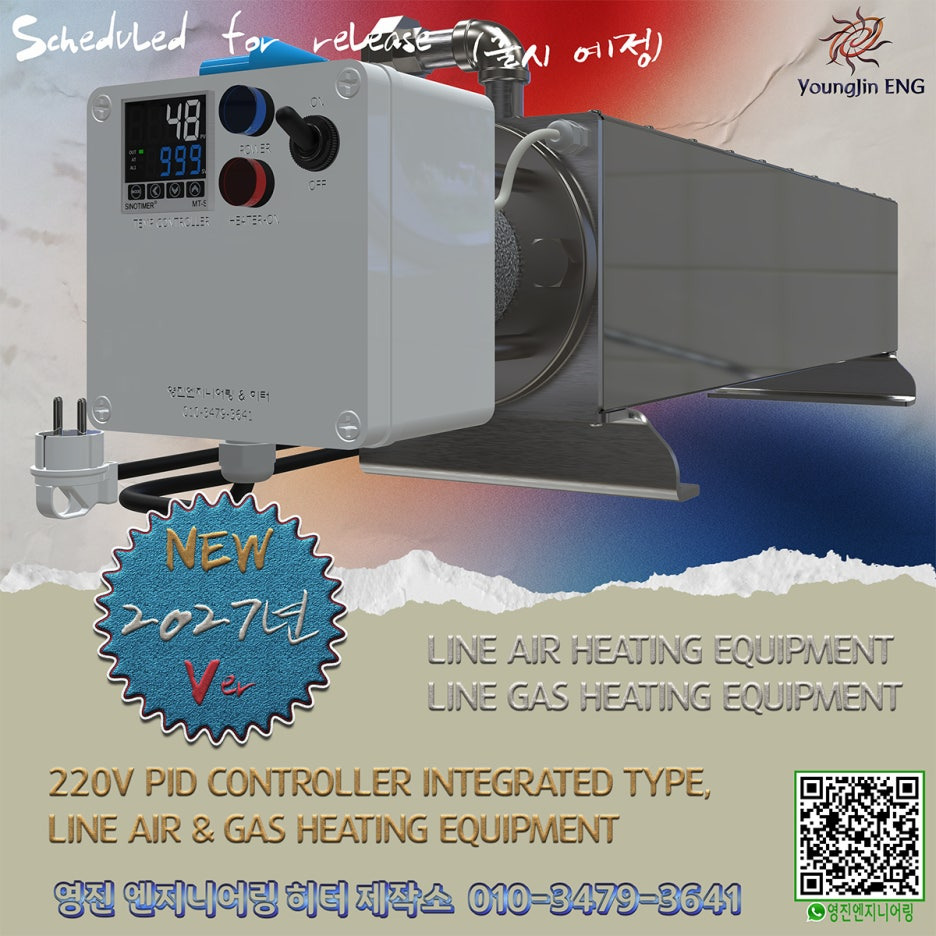
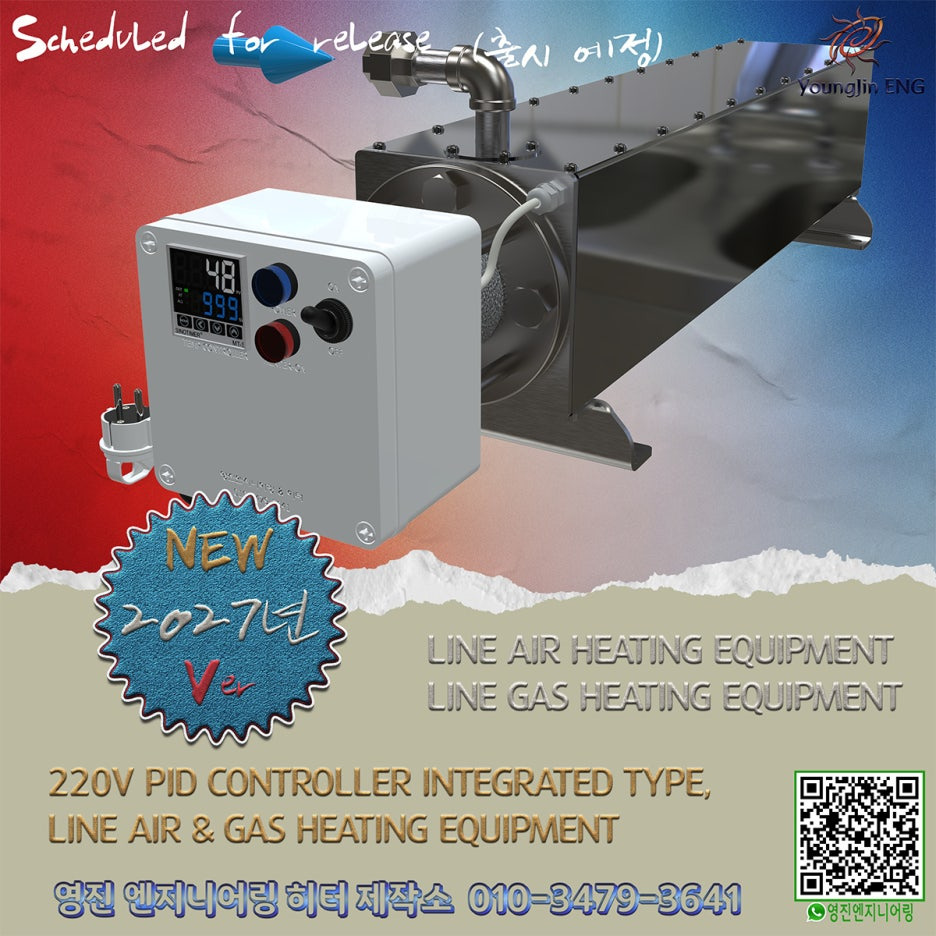
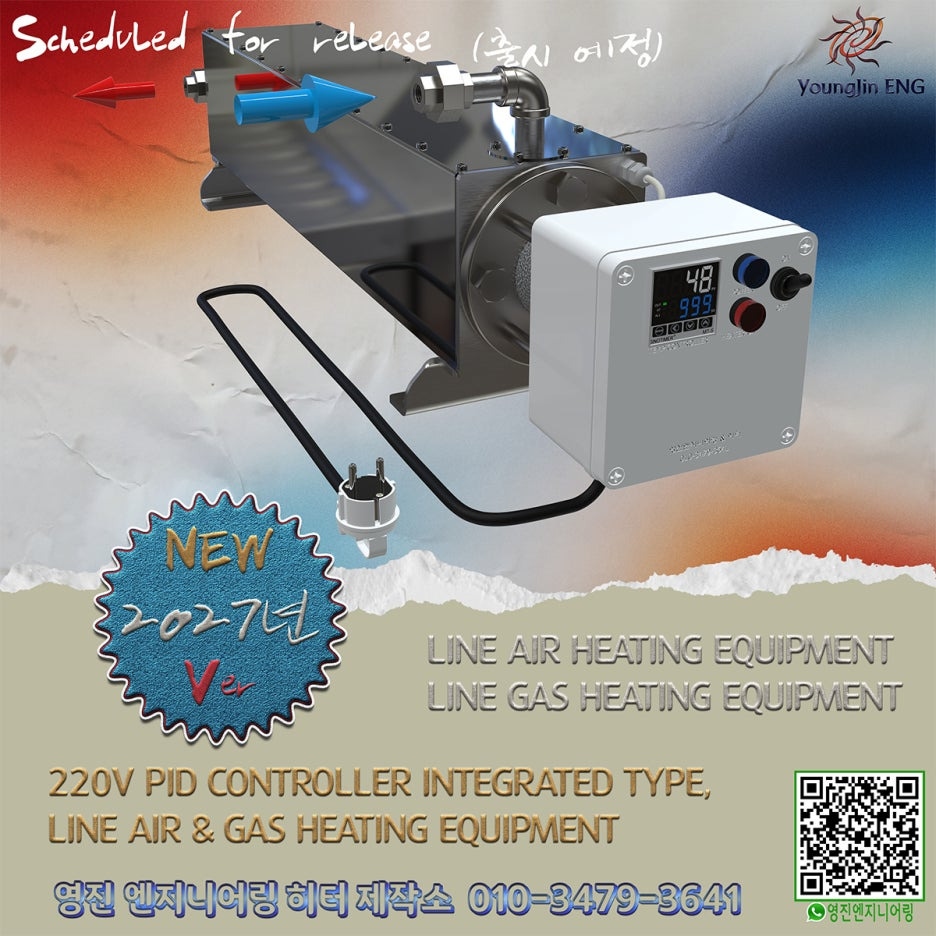
🔹 주요 산업별 구체적 사용처
반도체 및 디스플레이 (초정밀 공정) - 가장 수요가 많음
웨이퍼 건조(Wafer Drying) : 세척이 끝난 웨이퍼를 건조할 때, 가열된 고순도 질소(Hot N₂)를 쏘아 산화막(녹) 형성 없이
물기만 100% 제거.
(산소가 없는 상태에서 고온의 질소로 웨이퍼를 건조하여 산화막 형성을 방지하고 미세 패턴을 보호합니다.)
진공 챔버 베이크아웃(Bake-out) : 진공 장비 내부 벽면에 붙은 미세 수분 분자를 떼어내기 위해 뜨거운 질소로 퍼지(Purge)하여 배출.
(공정 챔버 내부의 불순물을 제거할 때, 온도 변화에 의한 결로를 막기 위해 가열된 질소를 주입합니다.)
SMT (표면실장기술) 및 정밀 납땜 (Soldering), 정밀 용접(Reflow)
N₂ 리플로우 솔더링 : 산소가 없는 고온 질소 분위기에서 납땜을 하면 산화 비드(Dross)가 생기지 않아 접합 강도가 높아지고 전기적 신뢰성이 향상됩니다.
특수 금속 열처리: 고온에서 산소와 반응하는 금속을 가열할 때 분위기 가스로 사용됩니다.
PCB 기판에 반도체 칩을 납땜할 때, 주변 산소 때문에 납이 산화되는 것(Dross 현상)을 방지.
이때 차가운 질소를 쏘면 납땜 온도가 떨어지므로, 납땜 온도와 비슷한 뜨거운 질소를 분사하여 접합 품질을 극대화.
의료/제약 및 화학 공정
폭발 방지 건조 : 휘발성 용제가 있는 물질을 건조할 때,
산소를 차단(질소 치환)한 상태에서 가열하여 화재 및 폭발 위험을 원천 차단합니다.
(산소와 닿으면 변질되거나 폭발 위험이 있는 화학 분말, 의약품 원료를 건조할 때 뜨거운 질소 사용.)
의약품 분말 제조 : 수분에 민감한 가루 형태의 약품을 건조하거나 이송할 때 초건조 가열 질소를 사용합니다.
식품 저장 및 포장
고온 충진 포장 : 스낵류나 커피 포장 시 내부 산소를 제거하고 온도를 맞춘 질소를 충진하여 유통기한을 늘리고 맛의 변질을 막습니다.
극저온 가스 기화 후 열충격 방지
고급 식품/스페셜티 커피 패키징 : 뜨거운 상태로 충진되는 식음료 포장 시, 용기 내부의 결로를 막기 위해 질소 가스를 충진 전 제품 온도와 동일하게 맞추어 주입.
[액체질소(LN2)를 기화시켜 사용할 때 가스 온도가 너무 낮으면(-100℃ 이하) 배관이나 투입되는 장비에 열충격(Thermal Shock)으로 크랙이 발생함. 이를 상온이나 특정 공정 온도로 맞추기 위해 가열.]
예상 및 확장 사용처 (미래/특수 목적)
금속 3D 프린팅 (Powder Bed Fusion): 금속 분말을 레이저로 녹일 때 챔버 내부를 뜨거운 질소로 채워, 급격한 온도 차이로 인한 금속의 변형(응력 발생)과 산화를 동시에 방지.
이차전지(배터리) 제조 : 전지 내부의 전해액 주입 전, 내부 수분과 산소를 극도로 제한한 상태에서 가열 질소로 건조하는 공정이 매우 중요해지고 있습니다.
수소차 부품 테스트 : 수소 취성이나 고온 내구성을 테스트할 때 위험한 수소 대신 성질이 안정적인 가열 질소를 대역 가스로 사용하기도 합니다.
레이저 절단/용접 어시스트 가스 : 금속 절단 시 뜨거운 질소를 불어넣어 절단면의 산화를 막고 절단 속도를 향상.

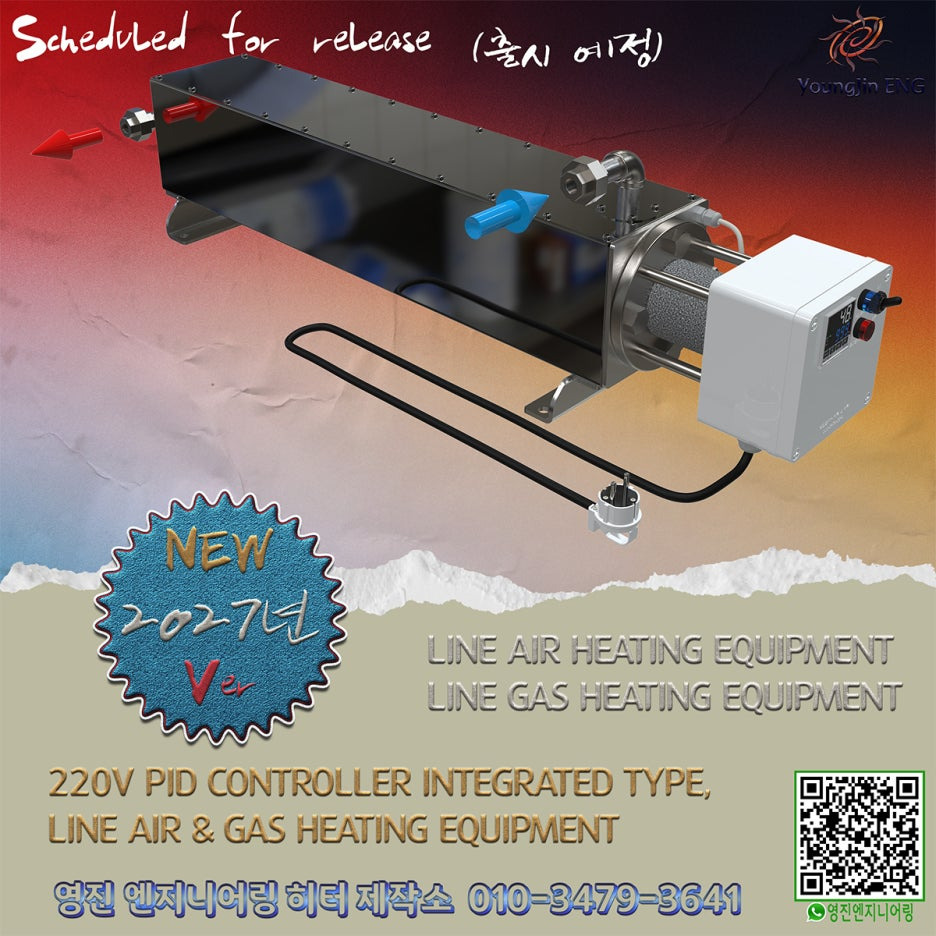
3. 비교 요약표
|
구분
|
공기(에어) 히터 (Air)
|
질소가스 히터 (N₂)
|
|
원료 가스
|
컴프레서 압축 공기 (저렴, 무한)
|
저장 탱크/실린더 질소 (고가, 고순도)
|
|
가스 특성
|
산소(21%) + 수분 포함
|
불활성 가스 (산소 0%, 수분 0%)
|
|
가열 목적
|
물리적 수분 증발, 열풍 가공
|
산화 방지 + 화학적/정밀 수분 제거
|
|
주요 사용처
|
세척 건조, 수축포장, 도장 건조, 결빙 방지
|
반도체 공정, SMT(납땜), 화학 원료 건조
|
|
적용 산업
|
자동차, 일반 제조, 식품가공, 패키징
|
반도체, 디스플레이, 의료/제약, 우주항공
|
|
제품 단가/품질
|
일반 산업용 (가성비 중시)
|
고부가가치 산업용 (정밀도/청정도 중시)
|
4, 가스별 저온 가열 목적 비교
① 질소가스 (N₂) : 불활성 가스
주용도 : 건조.퍼지, 산화방지, 반도체, 화학공정
🔹 저온 가열의 주요 목적
1. 퍼지 효율 향상 : 따뜻한 질소는 수분 제거 효율 증가, 탱크·배관 내부 건조 목적
2. 결로 방지 : 극저온 질소 사용 시 배관 결빙 방지
3. 공정 안정화 : 반도체·화학공정에서 온도 민감 → 가열 필수
✅ 핵심 목적: 건조·산화방지 공정의 안정성 확보
② 아르곤가스 (Ar) : 완전하고, 안정된 불활성 가스
주용도 : 용접.금속, 용접품질 유지, 3D프린팅, 특수 반도체 공정
🔹 저온 가열의 주요 목적
1. 아크 안정성 확보 (용접) : 가스가 너무 차가우면 아크 불안정, 용접 비드 품질 저하
2. 금속 표면 결로 방지 : 차가운 가스 → 수분 응축 → 기공 발생
3. 정밀 공정 온도 유지 : 반도체·특수 금속 공정에서 품질 영향
✅ 핵심 목적: 용접 및 정밀공정 품질 유지
③ 공기 (Air)
주용도 : 압축공기, 공압, 연소용, 동결방지, 일반 산업용
🔹 저온 가열의 주요 목적
1. 결빙 방지 : 압축공기 내 수분이 팽창 시 얼음 생성, 에어밸브·실린더 작동 불량
2. 연소 효율 향상 : 가열된 공기는 연소 효율 증가, 보일러.버너 사용 시 필요
3. 장비 보호 : 공압기기 내부 동결 방지
4. 페인트, 분체도장, 액체도장, 컴프레셔(콤프레샤 : 압축공기)를 이용한 도장 시
겨울철 밸브 결빙 및 도장표면 핀 홀 발생으로 작업효율 저하 및 품질불량
✅ 핵심 목적 : 동결 방지 및 연소·공압 안정성 확보 및 품질향상, 작업효율 극대화.
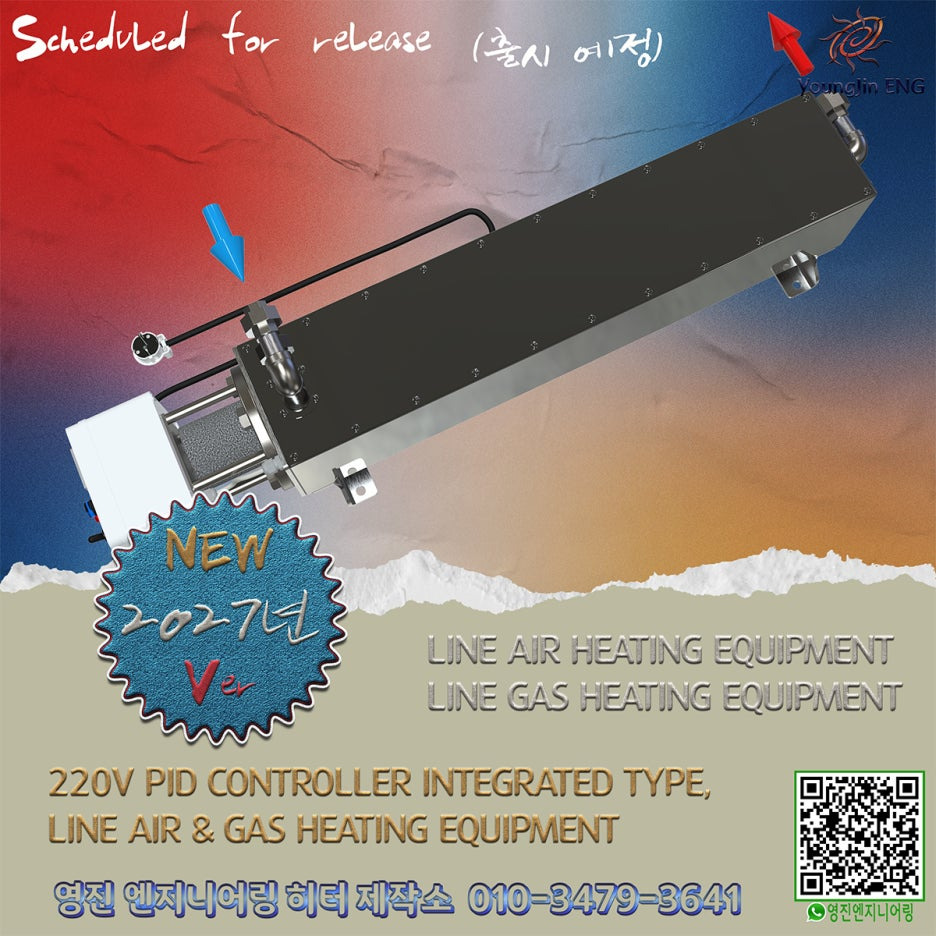
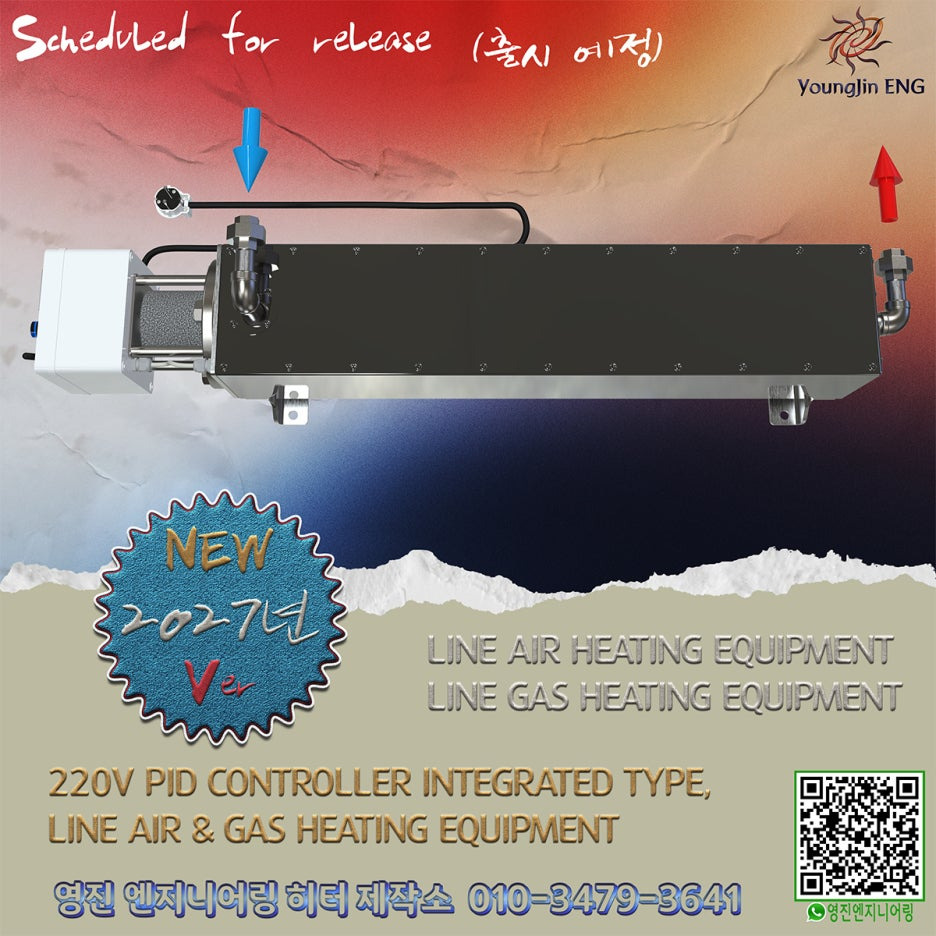
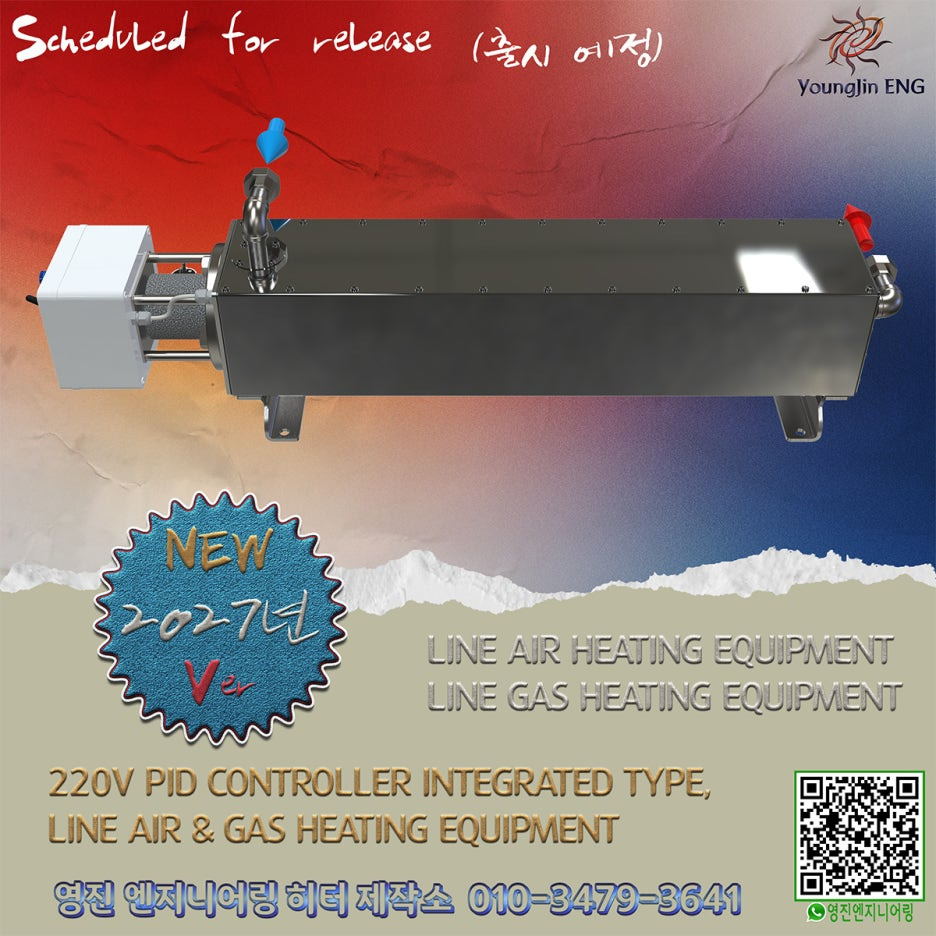
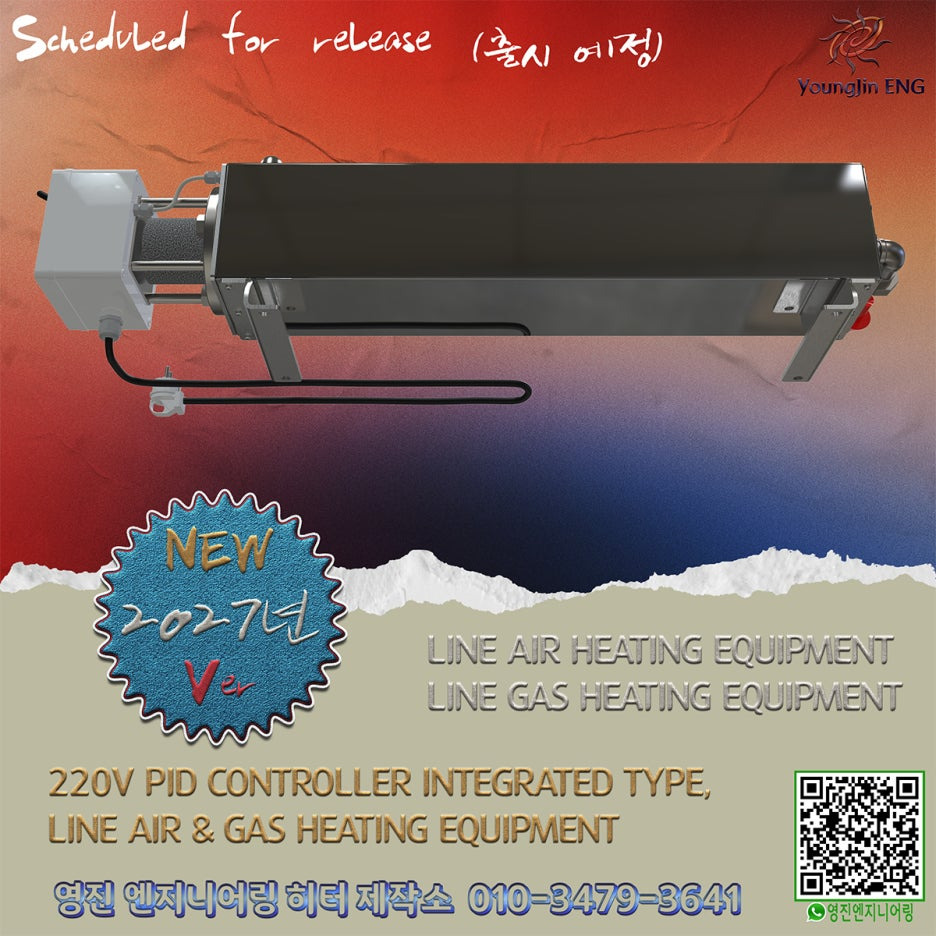

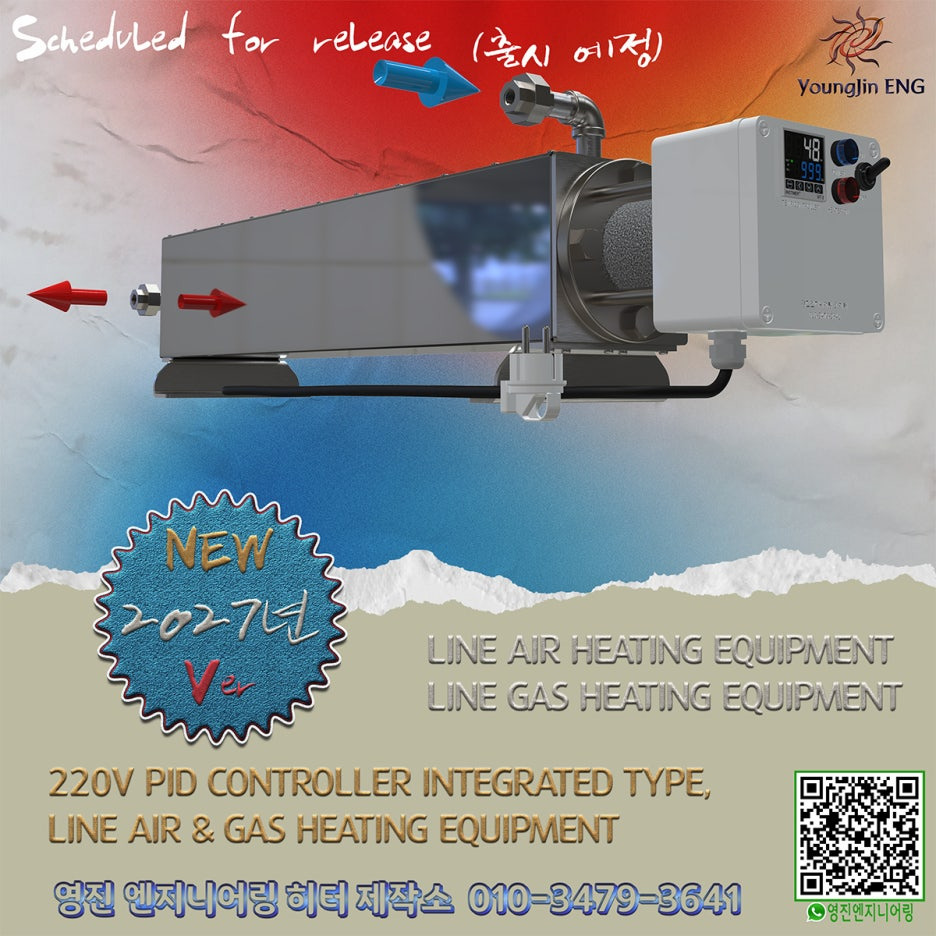
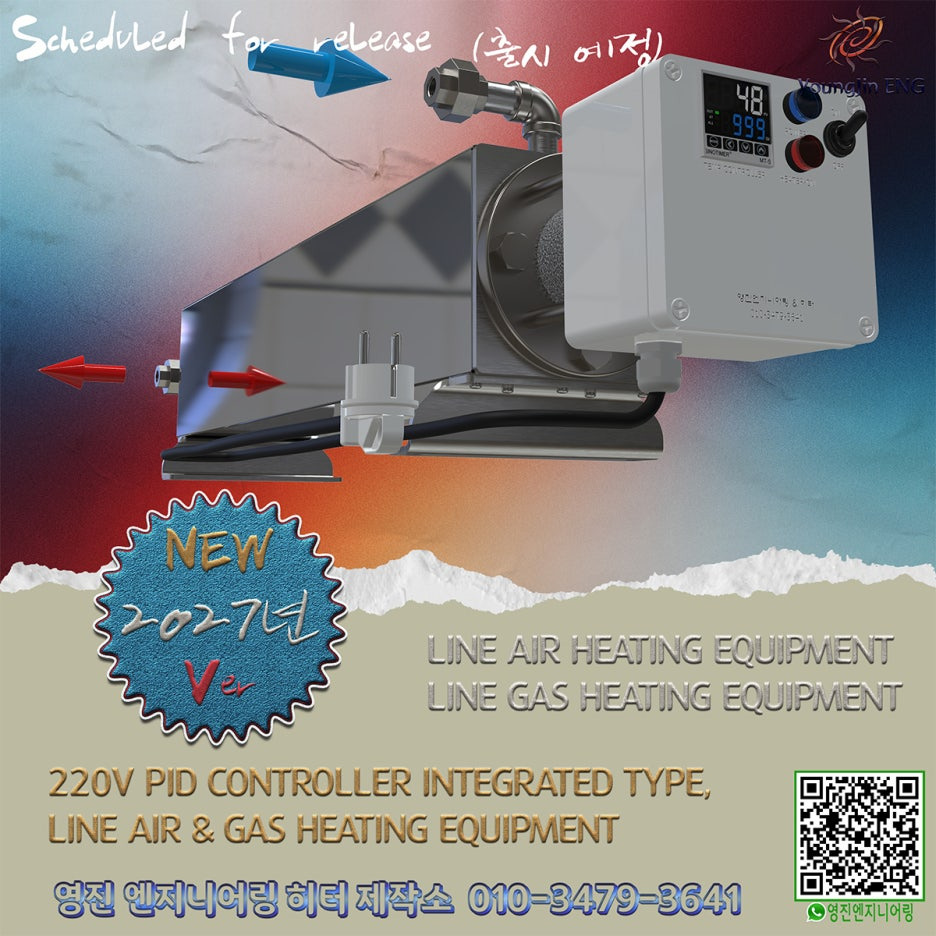
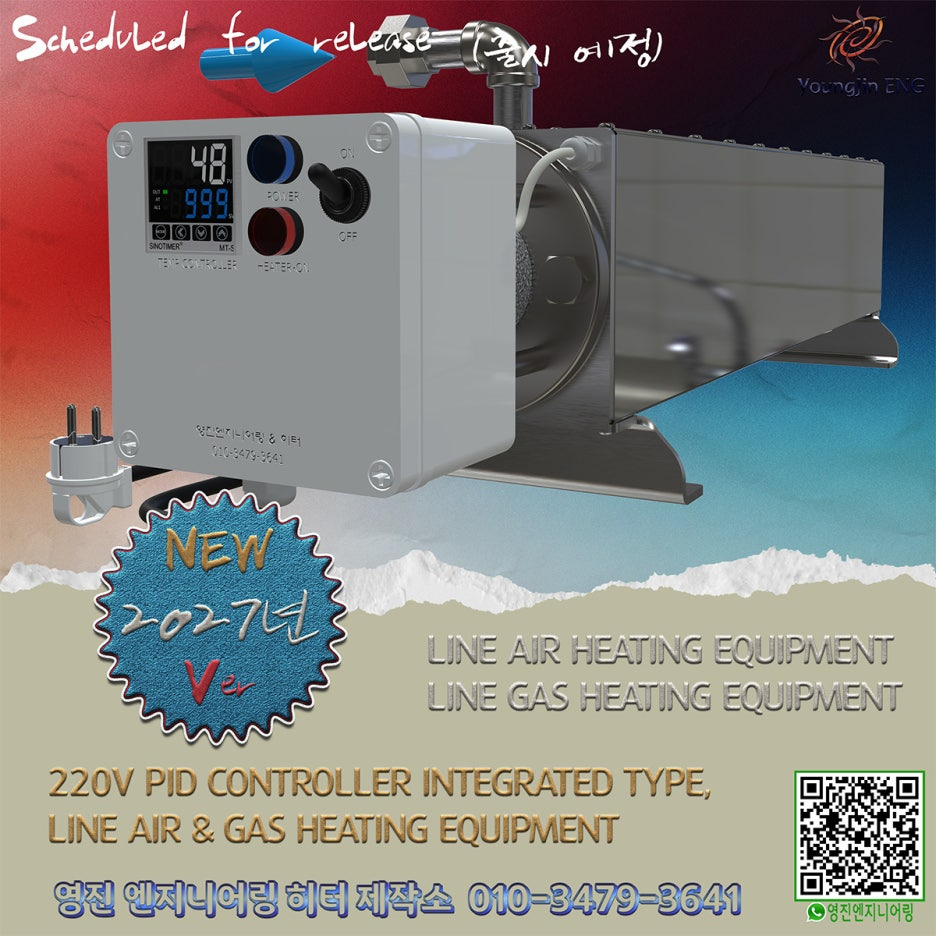
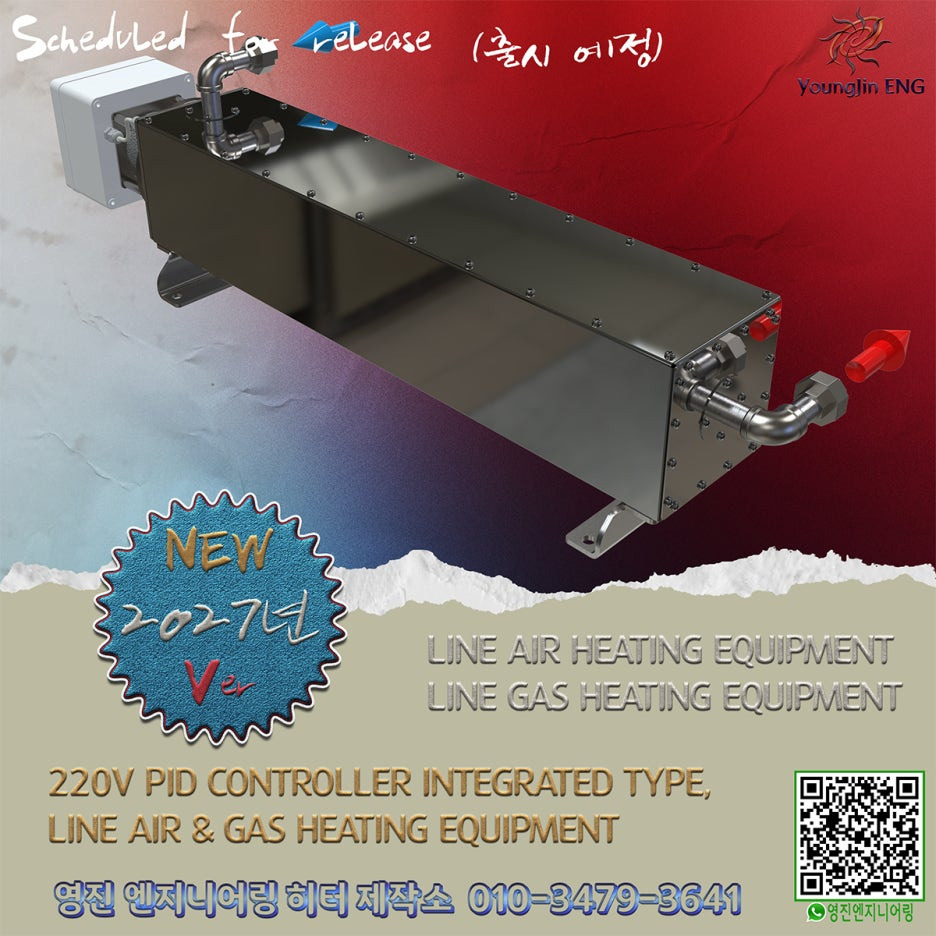
에어 히팅기를 컴프레서 바로 뒤에 연결하지 않고, 배관의 말단,
즉 사용처의 바로 전단에 사용하는 이유는?
또, 가스 히팅기 역시 봄베에 바로 연결하지 않고,
사용 장치 바로 전단에서 사용하는 이유는?
가스나 에어를 가열하는 히터를 발생원(컴프레서나 질소 저장탱크) 바로 뒤가 아니라,
배관의 말단 즉 '사용처(설비)의 바로 앞'에 설치하는 것은 산업 현장 설계의 아주 핵심 원칙입니다.
이를 엔지니어링 용어로 POU (Point of Use, 사용처) 가열 방식이라고 합니다.
이렇게 설계해야만 하는 5가지 이유를 설명해 드리겠습니다.
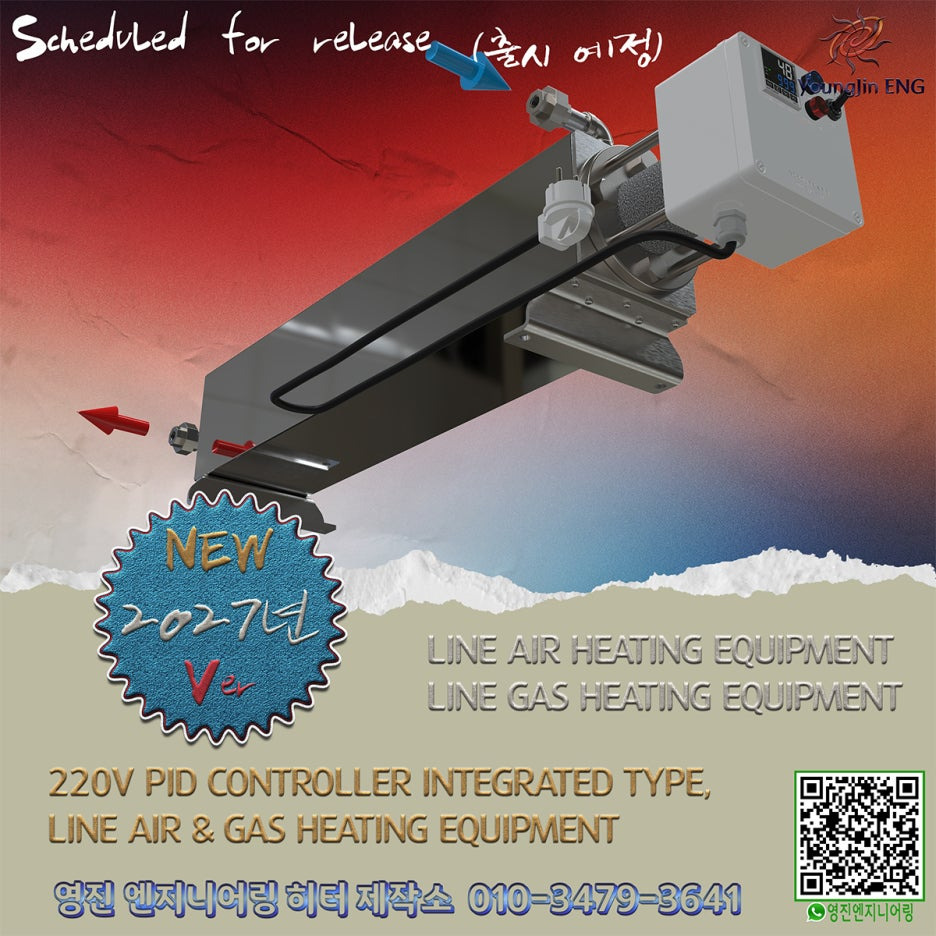
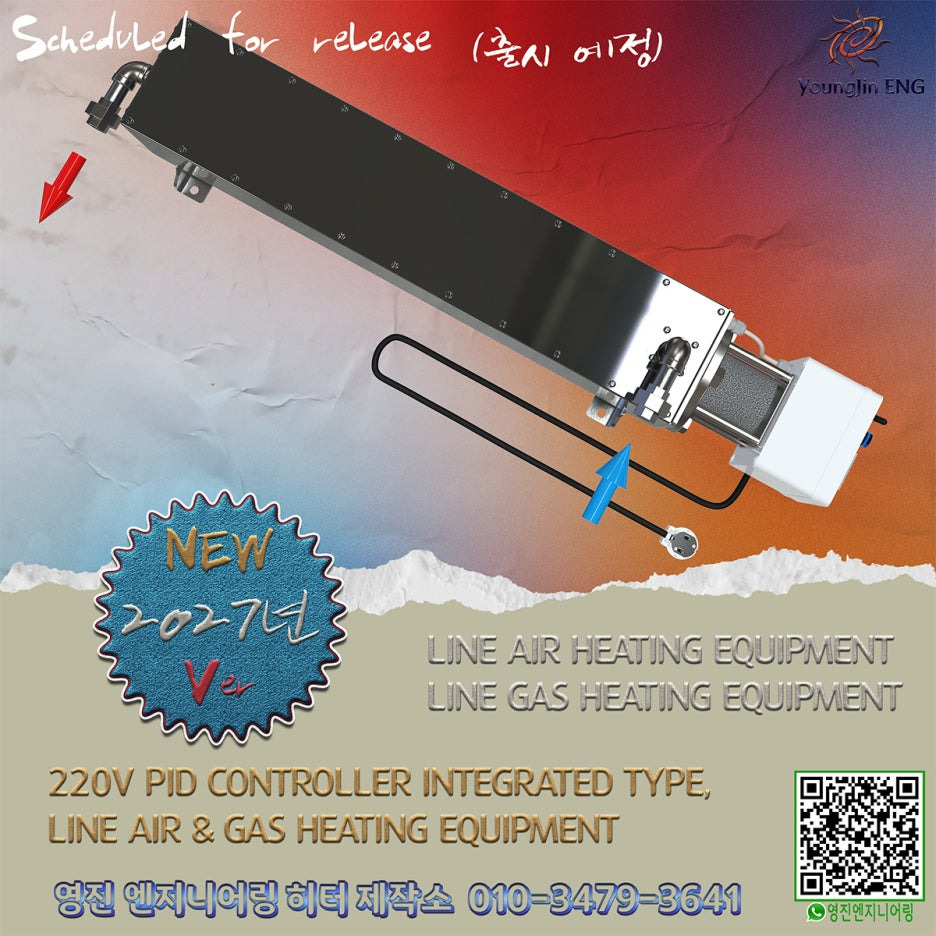
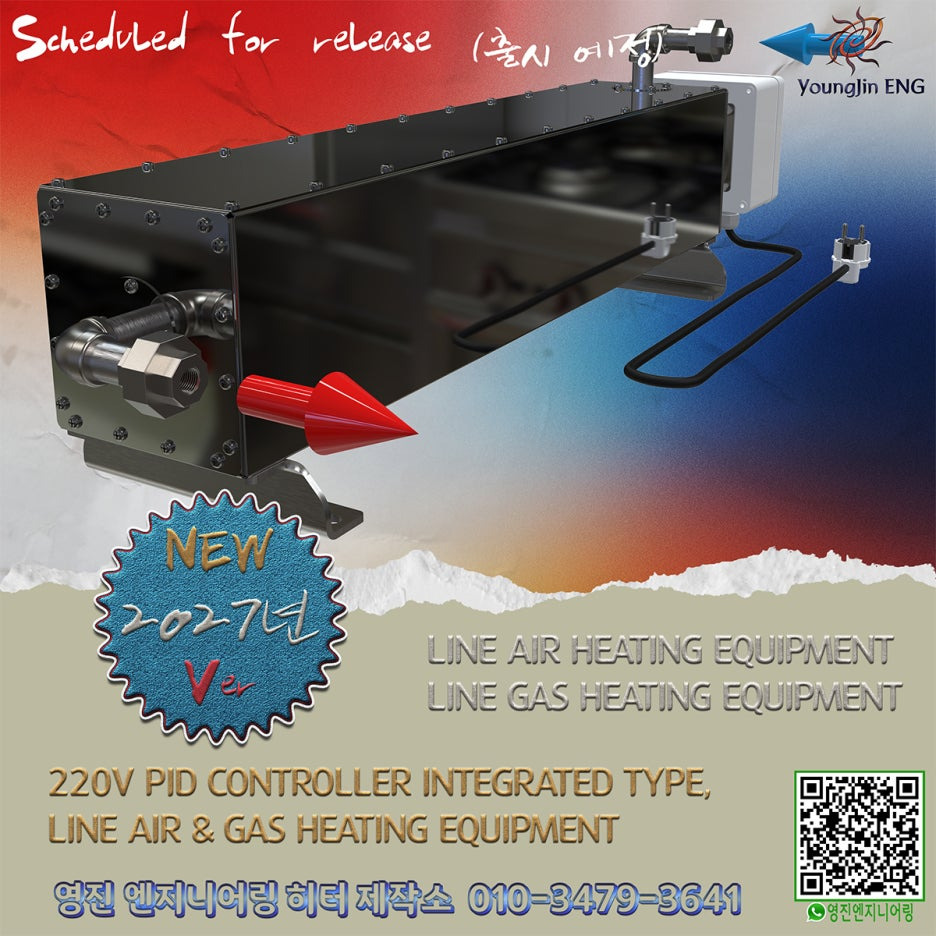
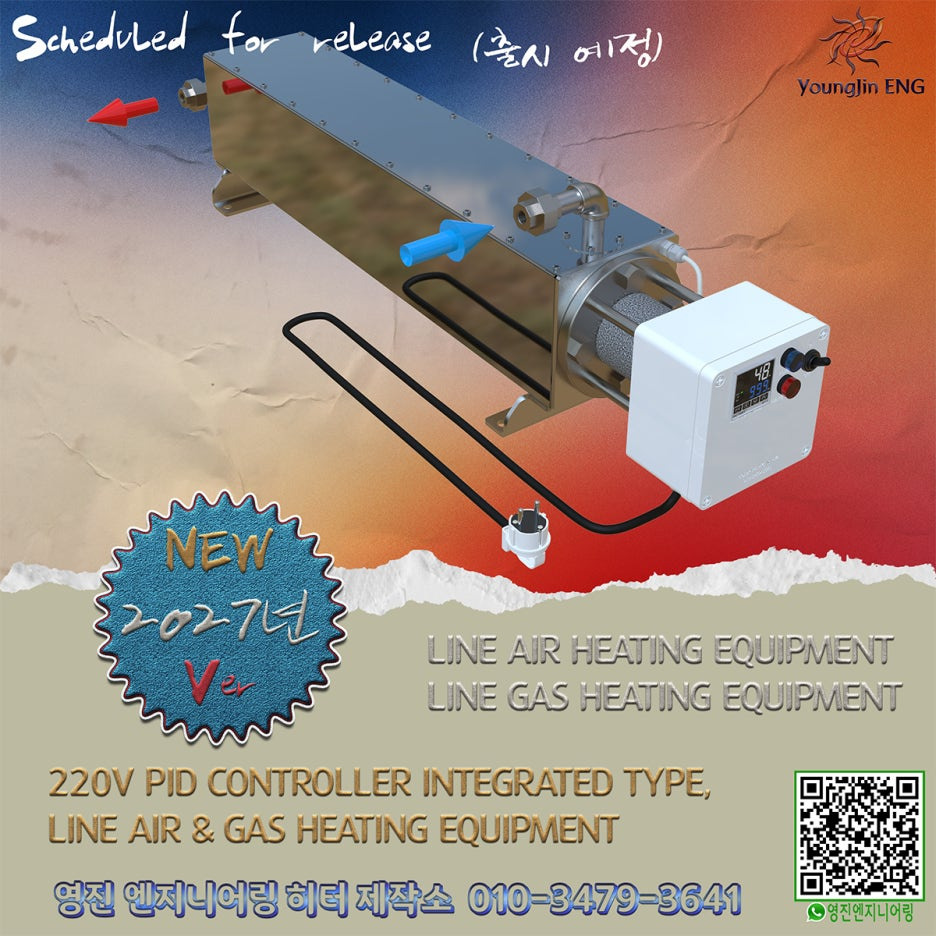
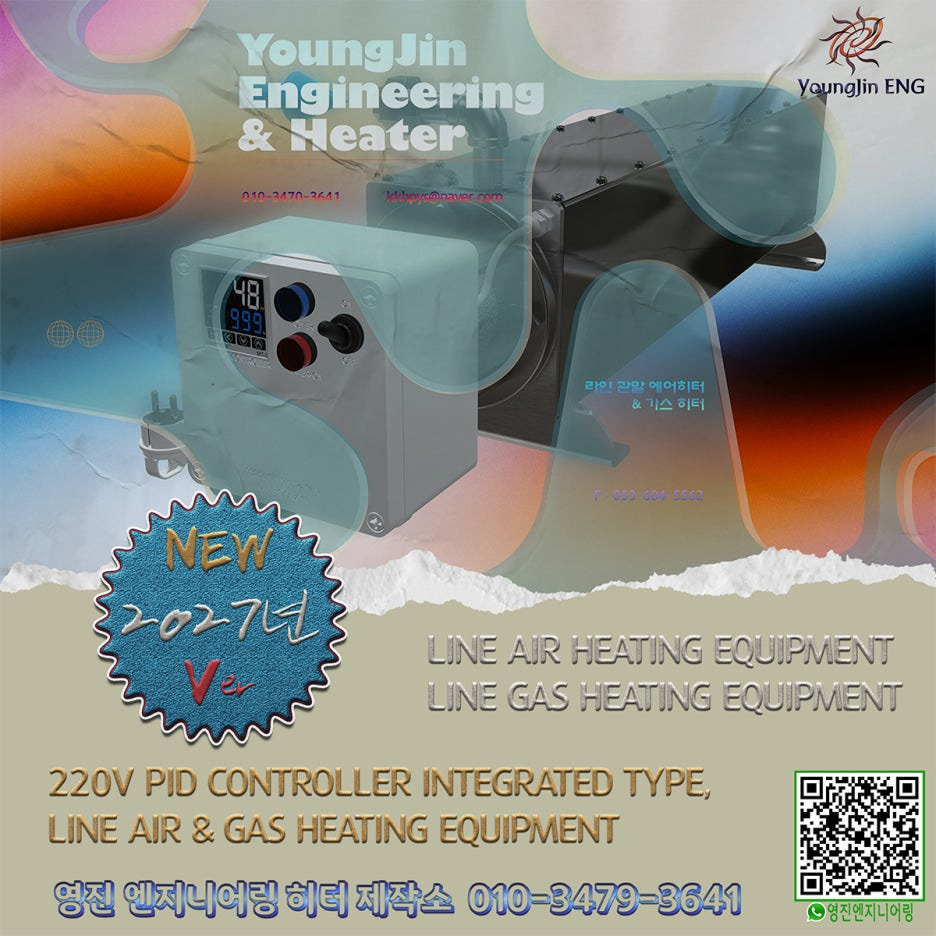
1. 극심한 열 손실 (Heat Loss) 방지
기체(에어, 질소)는 액체나 고체에 비해 열을 머금는 능력(비열)이 매우 작고, 열을 쉽게 빼앗기는 성질이 있습니다.
발생원에 설치할 경우 : 컴프레서 직후에 100℃로 가열하더라도, 배관을 타고 수십 미터를 이동하는 동안 주위 공기(상온)로 열을 다 빼앗겨 결국 사용처에 도착할 때는 다시 20~30℃의 차가운 가스가 되어버립니다.
해결책 : 배관 전체에 두꺼운 보온재를 감고 열선(Tracing)을 깔아야 하는데, 이는 엄청난 비용과 유지보수 문제를 낳습니다. 따라서 기체가 다 이동한 후, 기계에 분사되기 직전에 가열하는 것이 가장 효율적입니다.
2. 정밀한 온도 제어 (Process Control)
반도체 웨이퍼 건조나 정밀 납땜(SMT) 같은 공정은 가스의 온도가 정확히 100℃(±1℃)로 유지되어야 불량이 나지 않습니다.
발생원에 설치할 경우 : 여름이냐 겨울이냐, 배관 주변에 에어컨이 있느냐에 따라 배관을 통과하며 식어버리는 온도가 매번 달라집니다. 즉, 끝단에서 몇 도의 가스가 나올지 예측하고 제어하는 것이 물리적으로 불가능합니다.
해결책 : 설비 바로 앞에 히터를 달고, 히터 출구에 온도 센서를 달아 PID 제어(정밀 피드백 제어)를 하면 외부 환경과 무관하게 항상 일정한 온도의 가스를 공급할 수 있습니다.
3. 배관 내부의 '결로 현상(Condensation)' 방지 (에어의 경우 매우 중요)
공기는 온도가 높을수록 수분을 더 많이 포함할 수 있습니다.
발생원에 설치할 경우 : 가열된 뜨거운 공기가 배관을 타고 가다가 식게 되면, 공기가 머금고 있던 수분을 뱉어내어 배관 내부에 물방울(결로)이 맺히게 됩니다. 이 물방울이 배관 끝에서 기계나 제품으로 튀어버리면 건조 공정을 완전히 망치게 됩니다.
해결책 : 차가운 상태로 배관을 통과하게 한 뒤, 에어드라이어와 필터로 수분을 쫙 빼냅니다. 그리고 사용처 직전에 건조된 에어를 가열하면, 에어의 '상대습도'가 극단적으로 낮아져 수분을 스펀지처럼 빨아들이는 완벽한 건조용 열풍이 만들어집니다.
4. 공장 설비 및 배관 보호 (안전 및 내구성)
공장 내부에 깔려 있는 일반적인 공압 배관, 솔레노이드 밸브, 폴리우레탄 튜브, 고무 오링(O-ring) 등은 대부분 상온(0~60℃)용으로 설계되어 있습니다.
발생원에 설치할 경우 : 100℃ 이상의 뜨거운 가스가 공장 전체의 메인 배관을 타고 흐르면, 플라스틱 튜브가 녹아 터지거나 밸브의 고무 패킹이 경화되어 가스 누출 및 화재 위험이 발생합니다.
해결책 : 공장 내 메인 배관에는 상온의 가스를 안전하게 보내고, 사용처 기계에 있는 고온 전용(테프론이나 스테인리스) 짧은 배관에서만 히터를 거쳐 뜨거운 가스를 분사하도록 격리해야 합니다.
5. 에너지 낭비 최소화 (선택적 가열)
컴프레서나 탱크에서 나온 가스는 공장 내 수많은 장비(A, B, C, D 기계)로 분배됩니다.
이 중 뜨거운 열풍이 필요한 곳은 A기계 뿐이고, 나머지 기계는 밸브 작동용으로 차가운 상온 에어가 필요할 수 있습니다.
발생원에서 가열하면 : 열풍이 필요 없는 곳까지 뜨거운 공기를 보내기 위해 막대한 전기요금을 낭비하게 됩니다. 설비 바로 앞에 설치하면, 딱 필요한 유량(100 L/min)만큼만 전기를 써서 가열하므로 매우 경제적입니다.
[요약]
히터를 '설비 바로 앞(배관 말단)'에 설치하는 것은,
①가열된 온도를 뺏기지 않고 정밀하게 타격하기 위함이며,
②배관 내 물방울 맺힘을 막고,
③고온으로 인한 공장 배관 손상을 방지하면서,
④전기 요금을 극적으로 아끼기 위한 필수적인 엔지니어링 설계입니다.
궁금한 사항이 있으시거나, 문의가 필요하신 경우,
아래의 '문의하기'를 이용하시면 즉시응답이 가능합니다.
#에어히터 #라인히터 #가스히터 #가스라인히터 #air_heater #line_heater #gas_line_heater #에어히팅기
#질소가스히팅기 #아르곤가스히팅기 #링부로워히터 #에어히팅기 #에어가열기 #에어건조기 #전기히터
#영진히터 #영진엔지니어링 #에어히터메뉴얼 #라인히터메뉴얼 #가스히터메뉴얼 #air_heater_manual
#SCR_AIR_HEATER #SCR_GAS_HEATER #TPR_AIR_HEATER #TPR_GAS_HEATER
#SCR_N²_GAS_HEATER #SCR_Ar_GAS_HEATER #TPR_N²_GAS_HEATER #TPR_Ar_GAS_HEATER
#line_heater_manual #gas_heater_manual
'주문.제작.판매 > 에어(Air) & 가스(Gas) 히터' 카테고리의 다른 글
| [출시예정] 380V / 220V 질소(N²), 아르곤(Ar), 공기(Air) 가열 시스템 (2) | 2026.06.09 |
|---|---|
| 라인 에어히터_3마력 PPT(presentation) (2) | 2025.01.04 |
| 3마력 컴프레셔용 디지털_컨트롤 에어히터 [ DIGITAL AIR HEATER - COMPRESS_3HP] (2) | 2025.01.04 |
| AIR, N², Ar - GAS HEATING SYSTEM [SCR Unit, PID Control] --PRESENTATION-- (2) | 2024.06.07 |
| AIR, N², Ar - GAS HEATING SYSTEM [SCR Unit, PID Control] (2) | 2023.12.10 |

앗뜨거워라